Att välja rätt insatsmaterial för a Rollformningsmaskin för gipsprofiler är det enskilt mest kritiska beslutet som påverkar produktkvalitet, verktygslivslängd, produktionseffektivitet och slutlig profilprestanda. Till skillnad från allmän plåtformning kräver gipsprofiler strikta dimensionella toleranser, konsekventa mekaniska egenskaper och specifika beläggningsbeteenden eftersom dessa profiler fungerar som strukturella inramningskomponenter i skiljeväggar, taksystem och brandklassade sammansättningar.
Den här guiden ger en omfattande, praktisk uppdelning av varje materialparameter du måste utvärdera innan du matar in en spole i din rullformare. Vi går längre än generiska stålkvaliteter och undersöker verkliga produktionsbegränsningar, beläggningsinteraktioner med valsformar, kantförhållandeeffekter på rakhet och avvägningarna mellan kostnad och formbarhet. Oavsett om du producerar C-dubbar, U-spår, furringkanaler eller tak-T-stycken, påverkar materialvalen som beskrivs här direkt din avvisningsfrekvens, frekvensen av verktygsbyten och nedströms kundnöjdhet.
De allra flesta gipsprofiler tillverkas av stålband med låg kolhalt, men den specifika kvaliteten och bearbetningsvägen varierar avsevärt beroende på den slutliga applikationen. Nedan finns en detaljerad uppdelning av de primära basmetallkategorierna som används globalt.
Kommersiellt stål är det vanligaste utgångsmaterialet för standardreglar och spår av gipsskivor. Den erbjuder en balanserad kombination av formbarhet och styrka för allmän konstruktion. Typisk sträckgräns sträcker sig från 170 till 240 MPa, med draghållfasthet mellan 270 och 340 MPa. Denna kvalitet är lämplig för icke-bärande skiljeväggar där dimensionell noggrannhet är viktigare än strukturell kapacitet. Rullformningsmaskinen hanterar CS-material med minimalt rullslitage, förutsatt att ytan bibehålls.
FS-kvaliteter är speciellt framtagna för kallformningsoperationer. De uppvisar högre töjningsvärden (vanligtvis 28-32 % i 50 mm tjocklekslängd) jämfört med kommersiellt stål, vilket minskar risken för hörnsprickor vid böjning med snäv radie. För gipsprofiler som kräver flera böjar inom en kort bansektion – såsom reglar av boxtyp eller förstärkta spår – är FS-material det föredragna valet. Många erfarna produktionsledare har FS-spolar som sitt primära lager eftersom det ger ett bredare processfönster för justering av rullgap.
När gipsprofiler måste bära axiell belastning eller fungera som en del av ett skjuvväggssystem, blir konstruktionsstålkvaliteter nödvändiga. Betyg 33 (230 MPa avkastning) och Grade 40 (276 MPa avkastning) specificeras vanligtvis i kommersiella och institutionella projekt. Emellertid kräver material med högre hållfasthet mer robusta rullformningsmaskiner med fler drivna stationer och tyngre ramar. Återfjädringseffekten blir också mer uttalad, vilket kräver överböjningskompensation i de sista formningspassen. Vi har observerat att konstruktionsstål över 350 MPa sträckgräns avsevärt accelererar rullslitaget på obestruket verktyg, så hårdmetallbelagda rullar rekommenderas ofta för långa körningar.
Produktionsnotering: Anta aldrig att en stålkvalitet som är certifierad för varmvalsade sektioner kommer att fungera identiskt i kallvalsade profiler. Böjningsriktningen i förhållande till rullriktningen för originalbandet skapar anisotropa egenskaper – testa alltid en provspole från varje nytt värmenummer innan full produktion.
Ytbeläggningen på stålspolen är ingen eftertanke – den påverkar direkt friktionsbeteendet inuti valsformningsverket, den slutliga profilens korrosionsbeständighet och kompatibilitet med brandklassade konstruktionskrav. Nedan är en systematisk jämförelse av de mest använda beläggningarna för produktion av gipsprofiler.
| Beläggningstyp | Beläggningsmassa (g/m²) | Formbarhetsbetyg | Typisk tillämpning |
|---|---|---|---|
| Varmförzinkad (G30-G90) | 90-275 | Utmärkt (G30-G60) / Bra (G90) | Standard inner- och ytterväggar |
| Elförzinkad | 20-60 | Mycket bra (jämn tjocklek) | Precisionsprofiler med snäva toleranser |
| Aluminiserad (typ 1 och 2) | 40-80 (Al-beläggning) | Måttlig (lägre smörjighet) | Taksystem som kräver värmereflektion |
| Förmålad (polyester, PVDF) | N/A (filmtjocklek 15-30 μm) | Rättvis (risk för skada) | Arkitektoniskt exponerade profiler |
Ingångsspolens fysiska dimensioner bestämmer inte bara den slutliga profilens geometri utan även inställningstiden, skrothastigheten och det totala ledningsutnyttjandet. A Rollformningsmaskin för gipsprofiler är typiskt konstruerad kring ett specifikt intervall av bandbredder och -tjocklekar. Att arbeta utanför dessa intervall inbjuder till kvalitetsdefekter och mekanisk påfrestning.
Den erforderliga remsbredden beräknas från det utvecklade tvärsnittet av den slutliga profilen, med hänsyn till böjtillägg och hörnradier. För en standard C-stub med en bana på 92 mm, flänsar på 40 mm och läppar på 8 mm, varierar den utvecklade bredden vanligtvis mellan 195 mm och 205 mm, beroende på den inre böjradien. Rullformningsmaskinens ingångsstyrning måste rymma en remsbreddstolerans på /- 1,5 mm utan att orsaka kantvåg eller centrumbuckling. Bredare remsor utöver maskinens nominella kapacitet ökar belastningen på sidorullarna och kan avleda rullaxlarna, vilket ger en båge längs profilens längd.
Coil Vikt
2-5 ton – standard för manuell lastning
5-10 ton – optimalt för automatiserade linjer
Spole ID
508 mm (20") – vanligaste dornstorleken
610 mm (24") – för tunga spolar
Spole OD
Upp till 1200 mm – standardområde
Över 1500 mm – kräver kraftig avrullare
Det mekaniska beteendet hos stålbandet under kall deformation styrs av flera nyckelparametrar. Genom att förstå dessa egenskaper kan du förutsäga hur materialet kommer att reagera i varje formningsstation och göra proaktiva justeringar av rullspalter, sidostyrningar och riktningsenheter.
När bandet passerar genom på varandra följande valsstativ genomgår det arbetshärdning, vilket ökar sträckgränsen och minskar duktiliteten. För en typisk gipsprofil bildad i 14 till 18 stationer, kan sträckgränsen vid utgången vara 15-25% högre än det inkommande spolvärdet. Detta fenomen måste beaktas vid specificering av den slutliga profilens bärförmåga. Material med låg initial sträckgräns (under 200 MPa) tenderar att uppvisa överdriven töjning under formningen, vilket resulterar i en längre slutlig profil än skärlängdsinställningen.
Det minsta töjningskravet för gipsprofilmaterial är vanligtvis 22 % i en längd på 50 mm. Lägre töjningsvärden korrelerar med ökad sprickbildning vid böjars yttre radie, speciellt för profiler med skarpa hörn (inre radie mindre än 1,5 gånger tjockleken). Många tillverkare genomför ett enkelt 180-graders böjtest på varje ny spolparti för att validera formbarheten innan den laddas på avrullaren.
Rockwells hårdhet (vanligtvis HRB 50-70 för gipsstål) har ett direkt samband med rullslitagehastigheter. Hårdare material – ofta till följd av högre kolinnehåll eller kallvalsningsreduktion – genererar mer nötande slitage på rullformningsverktygen. I produktionsmiljöer med stora volymer rekommenderar vi att använda D2 verktygsstål eller pulvermetallurgivalsar vid formning av stål över HRB 65 för att bibehålla profilgeometrin under långa kampanjer utan omslipning.
Kvaliteten på bandkanterna är en ofta förbisedd parameter som kraftigt påverkar rakheten och ytfinishen hos den slutliga gipsprofilen. De flesta stålrullar levereras med antingen fräskanter eller slitskanter, och distinktionen är avgörande för valsformningsprestanda.
Kvalitetskontroll av nyckelkant: Kör tummen längs båda kanterna av remsan. En skarp grad som överstiger 0,1 mm i höjd kommer successivt att repa rullytan och skapa skavmärken på profilflänsen. Lösningen är att ange ett sekundärt kantavgradningspass eller välja spolar med ett "slät kant"-alternativ från skäraren.
De flesta gipsprofiler kräver hålslagning – för skruvförband, servicepassager eller akustisk prestanda. Materialets beteende under stansning är lika viktigt som dess beteende under böjning. Mjukare material (under 220 MPa utbyte) ger rena hål med minimal gradhöjd, medan hårdare material tenderar att skapa taggiga kanter som kräver sekundär gradning.
Stansenheten på en Rollformningsmaskin för gipsprofiler arbetar med höga cykelhastigheter – ofta över 60 slag per minut. Material med höga töjningsvärden uppvisar mindre återfjädring runt det stansade hålet, vilket resulterar i en plattare banyta. Omvänt tenderar material med låg töjning (under 22%) att välta uppåt runt hålet, vilket stör stapling och efterföljande hantering.
| Materialtyp | Burrhöjd (mm) | Slitagehastighet för stans | Rekommenderad avstånd |
|---|---|---|---|
| CS (lågt utbyte) | 0,05-0,12 | Låg | 6-8 % av tjockleken |
| FS (bildande betyg) | 0,08-0,18 | Medium | 8-10 % av tjockleken |
| Strukturell (Betyg 40) | 0,15-0,30 | Hög | 10-12 % av tjockleken |
För att systematiskt välja det optimala materialet för din gipsprofilproduktion, följ detta sjustegs arbetsflöde som integrerar tekniska, operativa och kommersiella faktorer.
Även vid noggrant materialval uppstår vissa defekter under tillverkningen. Nedan finns en praktisk felsökningsguide som kopplar materialegenskaper till specifika profildefekter.
Varmvalsat stål rekommenderas i allmänhet inte för gipsprofiler eftersom det har ett tjockare oxidskikt (skala), bredare tjocklekstoleranser och lägre ytkvalitet jämfört med kallvalsat stål. Vågen kan snabbt slipa på formningsvalsarna och ge inkonsekventa profildimensioner. Men om betade och oljade varmvalsade rullar används kan de formas men ger vanligtvis en grövre ytfinish som är oacceptabel för exponerade eller målade applikationer.
De flesta vanliga rullformningsmaskiner för gipsprofiler är klassade för tjocklekar mellan 0,4 mm och 1,2 mm. Kraftiga modeller kan hantera upp till 1,5 mm eller till och med 2,0 mm, men detta kräver förstärkta rullstativ, axlar med större diameter och högre motoreffekt. Konsultera alltid din maskins tekniska dataskylt innan du kör tjockare material, eftersom överskridande av den nominella kapaciteten kan permanent skada växellådan och rullager.
Ja. Förmålade spolar kräver i allmänhet lägre formningshastigheter (20-30 % reduktion) för att förhindra att färgen skadas eller flagnar vid böjningszonerna. Galvaniserade och elgalvaniserade spolar kan köras med maximalt nominellt varvtal eftersom zinkbeläggningen fungerar som ett fast smörjmedel. Aluminium-kiselbeläggningen har måttlig smörjighet men kan byggas upp på rullarna med tiden, vilket kräver täta rengöringsstopp.
Den korrekta remsbredden bestäms av den utvecklade längden på tvärsnittet, som är summan av alla raka bansegment plus böjtilläggen för varje hörn. Ett praktiskt tillvägagångssätt är att skära en provremsa, markera böjlinjerna, vika den manuellt eller med en bromspress och sedan mäta den plana längden innan vikning. Denna empiriska metod är ofta mer tillförlitlig än teoretiska beräkningar, särskilt för komplexa asymmetriska profiler.
Kommersiellt stål (CS typ B) med en G40-G60 varmförzinkad beläggning erbjuder det bästa förhållandet mellan kostnad och prestanda för högvolymproduktion av inre reglar. Det ger tillräcklig formbarhet, acceptabel korrosionsbeständighet och konsekventa mekaniska egenskaper över flera spolar. För projekt som kräver högre hållfasthet tillför konstruktionsstål av kvalitet 33 ungefär 10-12 % till materialkostnaden men minskar profilvikten för samma lastkapacitet, vilket ibland uppväger det högre enhetspriset.
Rostfritt stål används sällan för vanliga gipsprofiler på grund av dess höga kostnad, hårdhetsgrad och nötande natur. Om det krävs för specialiserade arkitektoniska eller marina applikationer måste du använda en rullformningsmaskin med hårdmetallbelagda rullar, ökad formningskraft och ett dedikerat smörjsystem. Att köra rostfritt på standardverktyg i kolstål kommer att orsaka snabbt rullslitage och oacceptabel ytskada inom några hundra meter.
Felaktig lagring av spiral – särskilt exponering för fukt eller extrema temperaturer – kan försämra ytkvaliteten och förändra de mekaniska egenskaperna genom åldring. Galvaniserade spolar som lagras under fuktiga förhållanden utvecklar vitrost (zinkhydroxid), vilket ökar friktionen under formningen. Spolar som lagras vertikalt under långa perioder kan utveckla en permanent "coil set" (krökning) som försvårar utfodringen. Förvara alltid spolar horisontellt på vadderade sadlar i ett torrt, klimatkontrollerat utrymme och använd dem på först-in-först-ut-basis.
Ja. Takprofiler har vanligtvis tunnare liv och längre flänsar, vilket kräver högre töjningsmaterial för att uppnå de skarpa 90-gradersböjarna utan att spricka. Väggreglar däremot prioriterar styrka och rakhet. För tak-T-stycken är formstål (FS) med minst 30 % töjning att föredra, medan väggreglar kan använda kommersiellt stål med 25 % töjning. Dessutom använder tak-tees ofta lättare mätare (0,45-0,55 mm) jämfört med väggreglar (0,55-0,75 mm).
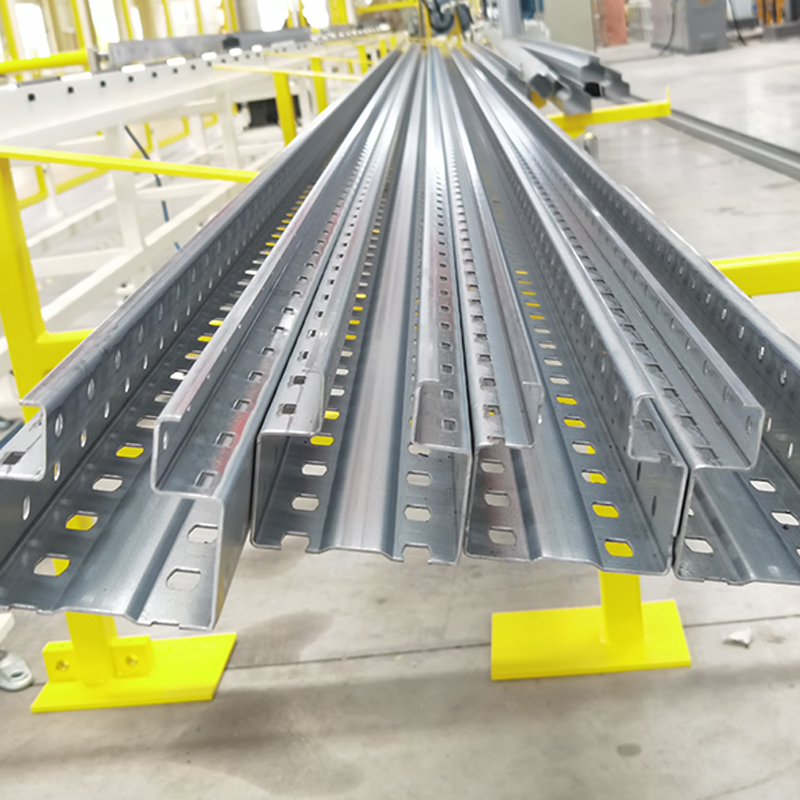
Rullformningsmaskin för upprätt ställning, sträckgräns i stål 250–550 MPa En-huvud manuell decoiler med matarvagn ...
Se detaljer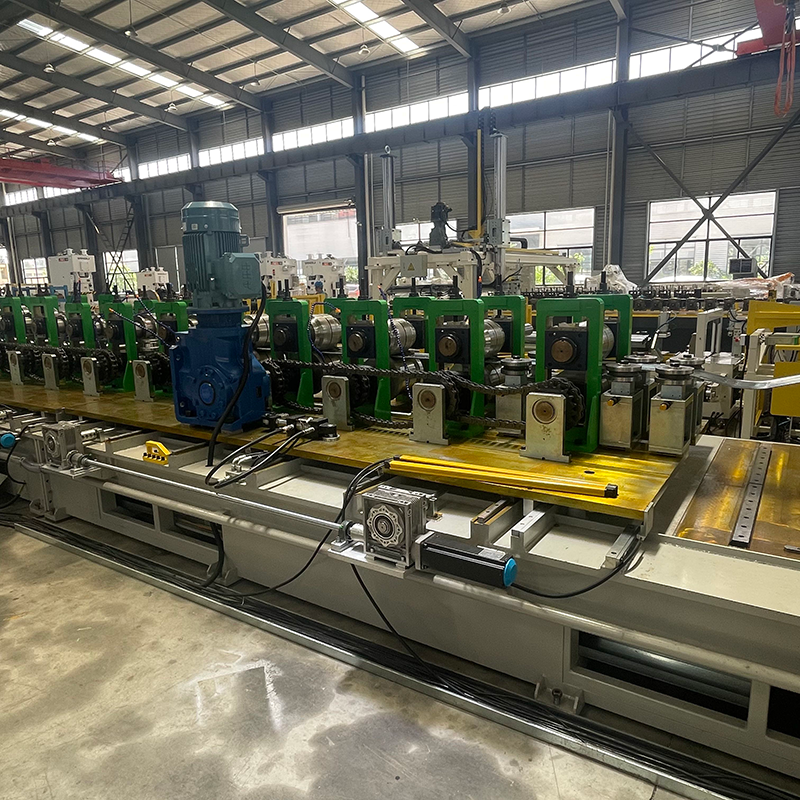
CUZ sigma rullformningsmaskin Kraftig enhuvudsavrullare, kapacitet 5 ton. Niveller...
Se detaljer
3. Alloy krok kors T-bar rullformningsmaskin är en specialiserad utrustning konstruerad för att producera T-formade stålstänger med integrerade legeringskrokar. ...
Se detaljer
CU automatisk rullformningsmaskin för breddförändring, kedjedrift, automatisk packning. Ekonomisk dubbelhuvud hydraulisk dec...
Se detaljer
Drywall maskväxelreducerande rullformningsmaskin, enkel modell, inte en snabbväxlingskassett, ekonomisk och prisvärd. (Den kan uppgraderas till en snabbväxlingskasset...
Se detaljer
Automatisk roterande dubbelhuvud hydraulisk decoiler med ingen materialdetektering, 5 ton per sida. Laserkraft och svetsläng...
Se detaljerTveka inte att kontakta oss när du behöver oss!
Kontaktinformation
PRODUKTER
Mobil