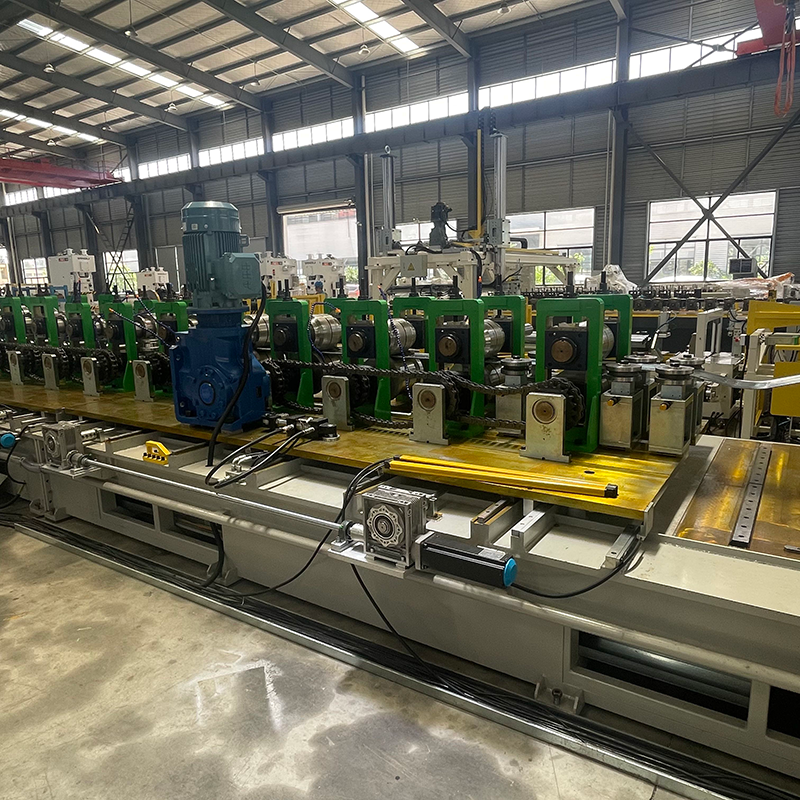
Ståltillverkare som lägger bud på ett projekt med kontinuerligt tak når vanligtvis samma slutsats när de granskar ritningarna: taket är Z-format, deras butik är inrett för C-kanaler och gapet är större än det ser ut. En z purlin-rullformningsmaskin är en kontinuerlig kallformningslinje som producerar Z-profiler av varmförzinkat stålband i en enda passage, inklusive stansning och avskärning.
De förskjutna flänsarna på en Z-sektion tillåter räfflor att kapslas in i buntar och överlappa vid skarvar, men den förskjutningen tvingar också rullverktygen, hålstansningen och skjuvningen att utformas på ett annat sätt än en C grenlinje. Fel maskin dyker vanligtvis upp i form av flänsvinkelavvikelse, felinriktade skarvhål eller en linjehastighet som inte kan mata din stanskapacitet.
Kort definition: En z purlin-rullformningsmaskin är ett kontinuerligt kallformningssystem som böjer stålband till en asymmetrisk Z-sektion och integrerar stansning, kapning och valfri stapling i samma produktionsflöde.
En rullformningsmaskin för z-garn måste hålla flänsförskjutningen och flänsvinkeln inom de gränser som gör att de färdiga spetsarna kan kapsla tätt och förutsägbart skarva: förskjuten inom 1,0 mm och flänsvinkeln inom 1 grad över hela längden.
Förskjutningen mellan de två flänsarna är den definierande dimensionen för Z-sektionen. Under formningen böjs remsan i två riktningar på olika avstånd från den neutrala axeln. Om rullblomman inte balanserar återfjädringen vrids profilen och flänsspetsarna öppnas eller stängs. Det introducerar ett synligt gap mellan kapslade räfflor och gör bunten instabil på en lastbil.
Häckning är den främsta ekonomiska anledningen till att välja Z purlins i första hand.
Ett packat paket med Z-galler använder ungefär 25 till 35 procent mindre golvyta på lastbilen än samma antal C-galler med samma sektionshöjd. Den besparingen försvinner när vridning och återfjädring inte kontrolleras i formningslinjen.
Den praktiska genomströmningen av en Z-kantlinje beror på remstjocklek, banhöjd och stansningscykeltid, inte enbart på motoreffekt. När spolbredden är fixerad bestämmer dessa tre värden antalet valsstativ, formningshastigheten och stanskonfigurationen.
Typiska specifikationsintervall att samla in innan du jämför offerter:
För butiker som behöver C-, U-, Z- och Sigma-profiler på en enda linje kan kassett- och servojusterbara verktyg täcka mer än en profilfamilj utan att förlora flexibiliteten att köra små partier.
 Rullformningsmaskin med flera profiler för C-, U-, Z- och Sigma-sektioner Denna maskin kombinerar kassett- och servojusterbara verktyg för att köra flera profilfamiljer på en linje, inklusive C, U, Z och Sigma. Den passar butiker som behöver flexibilitet för små partier samtidigt som den bibehåller hög produktion, som noterats i produktionssammanhang. Visa produkt →
Betrakta en 250 mm vävspår i 2,0 mm material med 15 m/min. Sex timmars nettodrifttid ger cirka 5 400 meter längd per skift, innan tomgångstid, spolbyten och inställning tillåts. Klipplängd, hålantal och buntningshastighet kan minska den siffran med 10 till 20 procent.
| Parameter | Typiskt utbud | Produktionspåverkan |
| Remstjocklek | 1,5-3,0 mm, Q235B / Q355B | Tjockare remsa behöver fler pass och lägre hastighet |
| Webbhöjd | 100-350 mm | Justerbara stativ täcker områden; fasta verktyg håller tätare offset |
| Flänsbredd | 40-70 mm | Ställer in spolbredden och påverkar skärkostnaden |
| Formningshastighet | 8-18 m/min | Stanscykeltiden är vanligtvis gränsen |
| Längdtolerans | /-1,0-2,0 mm | Påverkar erektionshastigheten vid överlappade skarvar |
| Tolerans för hålavstånd | /-0,5 mm med servostans | Förhindrar omarbetning av klosshål på plats |
Bytestid är den största driftskostnadsskillnaden mellan Z purlin-maskiner, och den skiljer en linje som kör en profil hela året från en linje som bearbetar små partier dagligen.
Det klassiska alternativet är shim-justerade rullar, där operatörer lägger till eller tar bort distanser för att återställa stativen för en ny banhöjd. Den servojusterbara lösningen ändrar stativbredd och profilhöjd med motor, vilket håller samma rullkassetter på plats. Snabbväxlingskassettsystem tar bort en komplett verktygskassett och sätter i en annan på några minuter.
| Konfiguration | Bytestid | Bäst passform |
| Shim-justerad | 30-60 min | En eller två stabila profiler, långa körningar |
| Servo-justerbar | 5-10 min | Tre till åtta banhöjder |
| Snabbväxlingskassett | 2-5 min | Dagliga profiländringar och JIT-scheman |
Tumregel från produktionslinjer: om en banhöjd kommer att vara mer än 500 ton per månad, slår en dedikerad Z-maskin med fast rulle en universell linje vad gäller stabilitet. Under den volymen förkortar justerbarhet återbetalningen.
Stansning är den första flaskhalsen att beräkna, eftersom en skarvad Z-purlin kan bära sex till tolv hål och stansningscykeltiden sätter taket för linjehastighet.
Förstansade spolar ser bekväma ut, men hålmönster ändras mellan projekten. Online servostansning registrerar varje hål mot det skurna läget med en sluten slingkodare, som håller hålavståndet inom /-0,5 mm även när remstjockleken ändras. Om ditt spolbearbetningsschema inkluderar stansning av solpaneler eller kabelrännor förutom räfflor, blir stanshuvudet flexibilitetsbeslutet snarare än formningsställen.
 8-axlig servostansningsrullformningsmaskin för solcellskonsoler Utrustad med ett 8-axligt servostanssystem, justerar denna linje automatiskt stansposition och profilbredd/höjd för solskyddsprofiler. Den erbjuder en kodarregistrering med sluten slinga för exakt hålavstånd, vilket gör den idealisk när stansmönster varierar mellan projekt. Visa produkt →
För avskärning håller en flygande servosax längdtoleranser vid /-1,0 mm genom att synkronisera saxen med passlinjen. Hydrauliska avstängningsenheter är billigare men landar vanligtvis på /-3 till 5 mm och skapar en grader som saktar ner monteringen på plats. Jämför hela driv- och kontrolllayouten med valguide för profilformningsmaskin innan du listar leverantörer.
Efter klippning flyttas rälsen till ett utloppsbord för räkning och buntning. En automatisk bandningsstation ersätter två manuella arbetare per skift och håller buntspänningen konsekvent, vilket skyddar kapslingsgeometrin under samma lastbilstransport som gör Z-profiler attraktiva.
 Automatisk profilpacknings- och bandningsmaskin för metallbuntar Detta förpackningssystem automatiserar knappvändning, packning av små buntar och palletering av stora buntar med stödremsor av trä. Den ersätter manuella buntningsarbetare och säkerställer konsekvent buntspänning, skyddar profiler under transport och förbättrar nedströmshanteringen. Visa produkt →
Be leverantören att simulera stansningstid för din längsta gren. Kontrollprogrammet bör ta hänsyn till acceleration, retardation och positionering av skärmarkeringar, inte bara för den genomsnittliga passagehastigheten.
Det snabbaste sättet att jämföra leverantörer av Z purlin-maskin är att begära tre dokument innan den kommersiella offerten: rullblommaritningen, stansformslayouten och en testbit framställd av din egen stålremsa.
Använd följande ordning när du utvärderar utrustningserbjudanden.
Innan du förbinder dig, granska installerade referenser. Sihuas projektärendearkiv inkluderar kompletta linjer och kuggstångsformningslinjer som levereras till metallbyggnadstillverkare, med samma servostansning och flygande skjuv-arkitektur som beskrivs ovan.
De korta svaren på de fyra frågorna som dominerar inköp av Z purlin-maskiner finns nedan.
Ja. Flerprofillinjer med servojusterbara stativ eller snabbväxlingskassetter växlar mellan C, U, Z och Sigma sektioner. Avvägningen är något lägre toleransstabilitet jämfört med en dedikerad Z-linje som aldrig byter verktyg.
Standardlinjer hanterar 1,5 till 3,0 mm varmförzinkat stålband i kvaliteterna Q235B eller Q355B. Den övre tjockleken beror på flänsbredden och antalet formningspassager. För få pass orsakar återfjädring vid flänsspetsarna och gör häckningsspalter instabila.
Med 2,0 mm material vid 15 m/min och sex timmars nettokörtid ger ett 8-timmars skift cirka 5 400 meter ränna längd. Klipplängd, hålantal och staplingshastighet kan minska den siffran, så verifiera stansningscykeltiden med din egen produktmix.
Längdtolerans för rälsen styr erektionshastigheten vid överlappade skarvar. En servosax med längdmått med sluten slinga håller /-1,0 till 2,0 mm; en hydraulisk sax landar vanligtvis vid /-3 till 5 mm med inkonsekvent gradriktning. För projekt med kontinuerliga tak betalar den snävare toleransen sig själv på plats.
CUZ sigma rullformningsmaskin Kraftig enhuvudsavrullare, kapacitet 5 ton. Niveller...
Se detaljer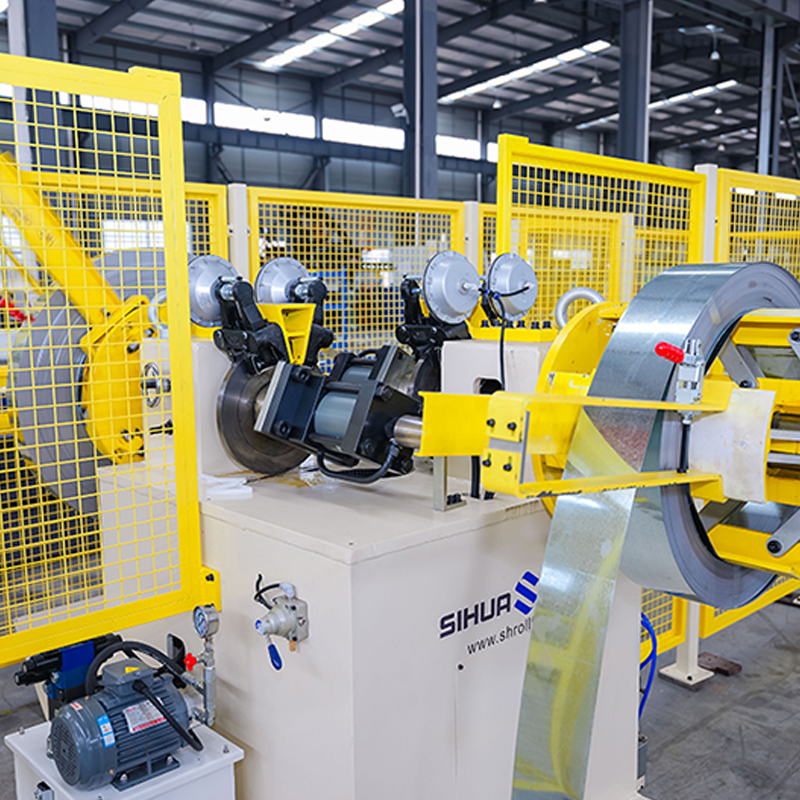
Automatisk roterande dubbelhuvud hydraulisk decoiler med ingen materialdetektering, 5 ton per sida. Laserkraft och svetsläng...
Se detaljer
3. Alloy krok kors T-bar rullformningsmaskin är en specialiserad utrustning konstruerad för att producera T-formade stålstänger med integrerade legeringskrokar. ...
Se detaljer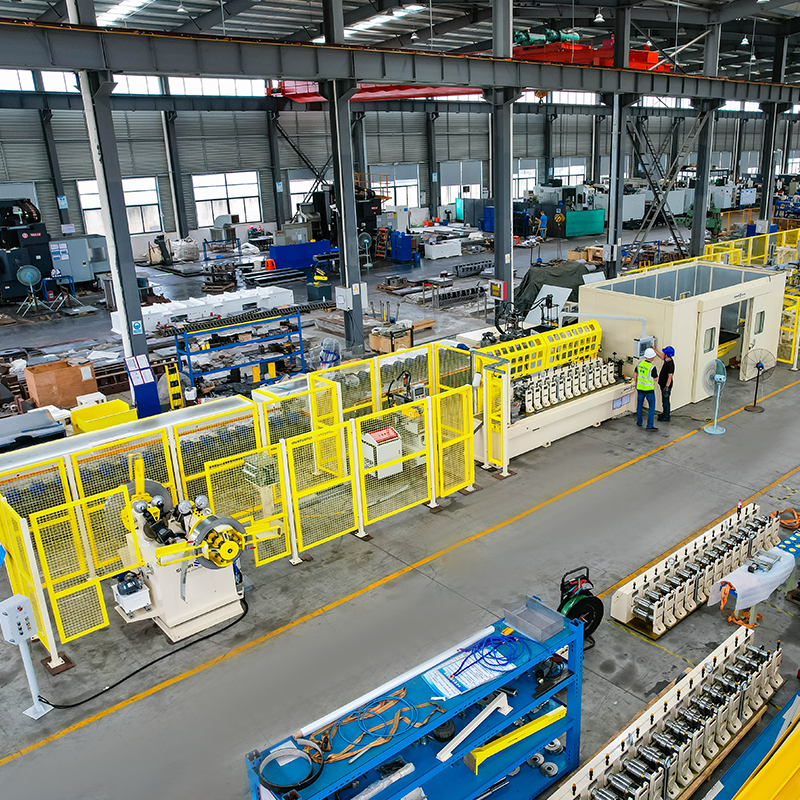
Automatisk roterande dubbelhuvud hydraulisk decoiler med ingen materialdetektering, 5 ton per sida. Snabbbyte av kassettrull...
Se detaljer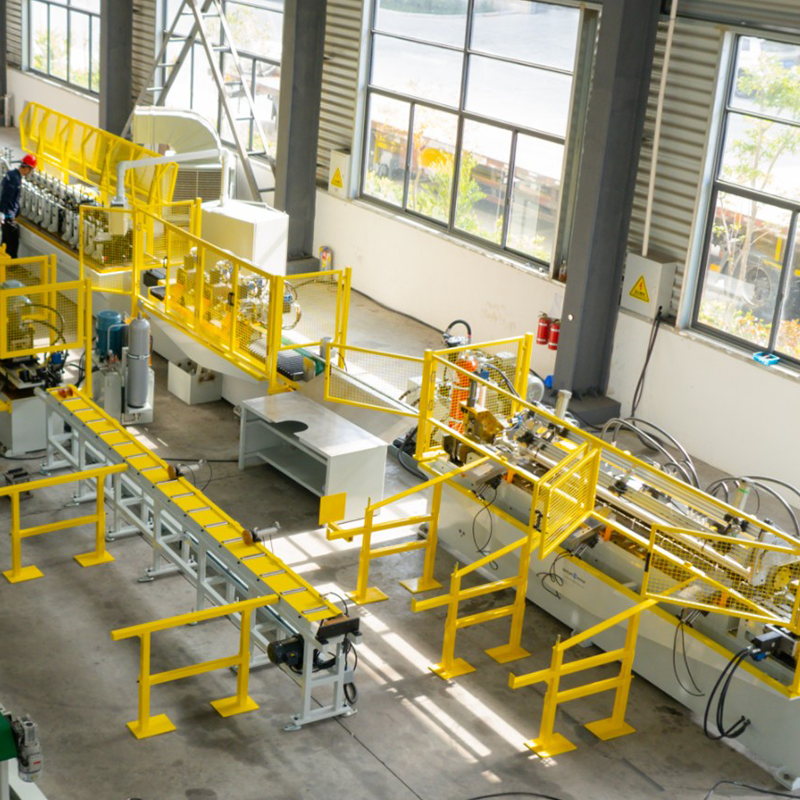
Dubbelhuvud förmålat stål hydraulisk expanderande/sammandragande avrullare, dubbelhuvud galvaniserat stål expanderande/sammandragande avrullare, förmålat stålförvarin...
Se detaljer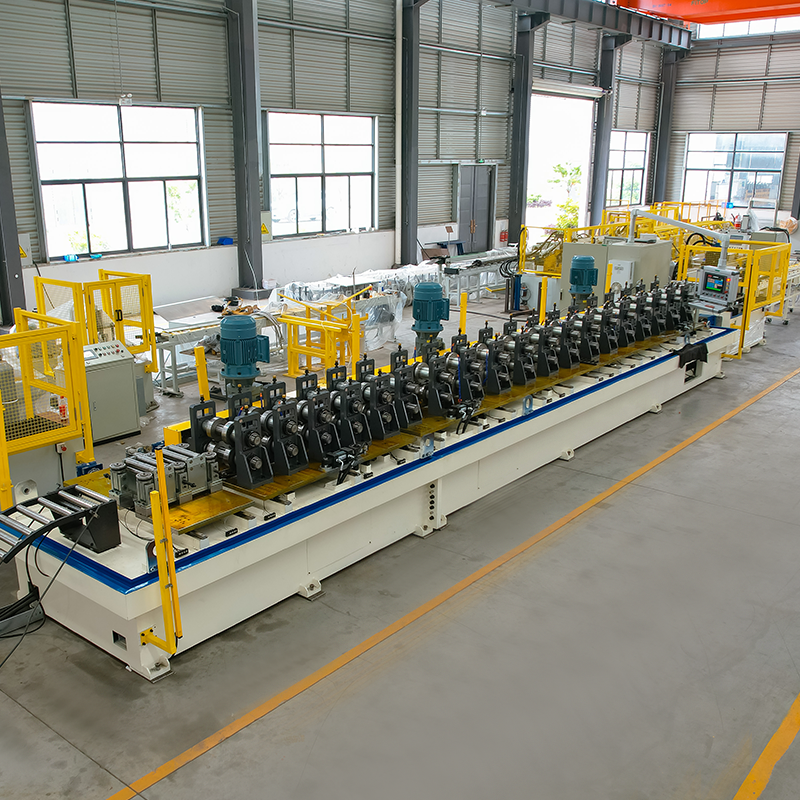
Solar fäste automatisk byte av bredd rullformningsmaskin Materialavrullare med förvaringsplattform och robotarm ...
Se detaljerTveka inte att kontakta oss när du behöver oss!
Kontaktinformation
PRODUKTER
Mobil