Linjechefer som flyttar produktionen från stålrullar till rullbildande aluminium får sällan behålla sin installationsplatta. En tillverkare som bildar 1,5 mm 5052-H32 för ett solcellsmonteringsfäste kan se kantvåg var 40:e meter, eller se profilbenet öppnas med 4 grader när det lämnar slutstationen. Bandmätaren var identisk, rullarna var rena och linjehastigheten ändrades aldrig. Det som har förändrats är materialet: aluminium härdar snabbare än stål, lagrar mer elastisk energi i förhållande till sträckgränsen och leder bort värme med ungefär tre gånger stålets hastighet.
Rullbildande aluminium är den kontinuerliga inkrementella böjningen av aluminiumspolen genom en sekvens av konturerade valsstationer för att producera en konstant tvärsnittsprofil. Formningsprincipen matchar stål, men skillnaderna ovan förändrar varje beslut nedströms: legeringsval, verktygsfinish, smörjning, linjehastighet och de toleranser som du ärligt kan citera.
De legeringar som dominerar aluminiumvalsformning är serierna 1xxx, 3xxx och 5xxx, och 6xxx-legeringar bör endast formas i mjuka härdar; ju hårdare temperament, desto mer sannolikt kommer profilen att spricka vid böjlinjen.
1xxx-serien, i huvudsak rent aluminium, ger den bästa formbarheten men mycket låg hållfasthet, så den passar dekorativa lister, inslag och packningar. 3xxx-serien lägger till mangan, och 3003 är standard för takprofiler, rännor och solramar eftersom den balanserar töjning, korrosionsbeständighet och kostnad. 5xxx-serien tillför magnesium: 5052 och 5056 levererar ungefär dubbelt så lång sträckgräns som 3003-H14 och blir standarden för marin-, transport- och tankprofiler. 6xxx-serien är värmebehandlingsbar; 6061-T4 kan rullformas med generösa radier, men 6061-T6 spricker i allmänhet och bör aldrig specificeras för kallböjning.
| Legering och temperament | Sträckstyrka | Förlängning | Min. böjradie | Typiska profiler |
| 1100-O | 35 MPa | 35 % | 0,5 t | Trimma, blinkande, dekorativa |
| 3003-O | 45 MPa | 25 % | 1,0 t | Tak, takrännor |
| 3003-H14 | 145 MPa | 12 % | 1,5 t | Solar ramar, allmänna sektioner |
| 5052-H32 | 195 MPa | 12 % | 2,0 t | Marin, transport, tankar |
| 6061-T4 | 145 MPa | 22 % | 2,5 t | Strukturella sektioner |
Aluminium fjädrar tillbaka ungefär dubbelt så mycket som mjukt stål med lika delar styvhet, och det härdar så snabbt att bandet som kommer in i den femte stationen mekaniskt är ett annat material än det som kommer in i den första.
Varje formningsstation höjer den lokala sträckgränsen, vilket höjer böjkraften för nästa station. Den kumulativa effekten visar sig som en breddande kantvåg, en böjd profil eller en benvinkel som driver över en spolbana. Aluminium leder bort friktionsvärme snabbt, så det synliga symptomet på en dålig installation är fint aluminiumdamm eller pickup på rullytan, inte en varm remsa.
Rullverktyg för aluminium ska poleras till en ytfinish på 0,2 till 0,4 mikrometer Ra, bearbetade av D2 eller DC53 verktygsstål och normalt köras i 15 till 30 meter per minut.
Aluminiums tendens att galla och ta upp på verktygsstål gör ytfinish och smörjning viktigare än vid valsformning av stål. Dessa justeringar förhindrar de vanligaste defekterna:
Minsta böjradie är det snabbaste sättet att jämföra aluminiumtemperering för rullformning. Värdet uttrycks som en multipel av materialtjocklek, och överskridande av det ger sprickor på den yttre böjytan.
Typisk praxis för 90-gradersböjar med krökningsaxeln vinkelrät mot rullriktningen:
Värden för 90-gradersböjar, vinkelrätt mot rullriktningen. Böjning parallellt med rullriktningen kan höja minimiradien med upp till 50 procent.
Milt stål
Aluminiumlegering
En korrekt avstämd aluminiumvalsformningslinje håller toleranser i formbredden på plus eller minus 0,2 mm och benlängdstoleranser på plus eller minus 0,3 mm, förutsatt att den inkommande bandbredden och tjockleken förblir i specifikationen.
De vanligaste kvalitetsbristerna på aluminiumprofiler är kantvåg, längsgående båge och mikrorepor på den synliga ytan. Kantvåg kommer vanligtvis från ojämn remsbredd eller ett slitet rullset; båge kommer från inkonsekvent remstjocklek; repor kommer från defekter på rullytan, smuts eller otillräcklig smörjning. Alla tre blir mer synliga efter anodisering eller PVDF-beläggning, så ytkrav måste anges i offertskedet, inte upptäckas efter att den första spolen körts.
Tillverkningen av aluminiumvalsformning delas upp i fyra applikationsgrupper: solcellsmontering, elektriskt stöd, arkitektonisk och transport, och maskinkonfigurationen skiljer sig mer mellan dessa grupper än mellan legeringsval.
Solcellsmonteringsprofiler är typiskt utformade av 3003-H14 eller 5052 i 1,5 till 2,5 mm tjocklek, med förstansade hål som måste hålla en längsgående tolerans på plus eller minus 0,5 mm. Den toleransen är nästan omöjlig att upprätthålla med ett separat stanssteg, varför en in-line servostansstation är inbyggd i samma linje.
 8-axlig servostansning Solar PV Bracket rullformningsmaskin Denna linje integrerar servostansning med rullformning för att bibehålla snäva håltoleranser på solcellsmonteringsprofiler, vilket tar itu med den ±0,5 mm longitudinella precisionsutmaningen som nämndes tidigare. Visa produkt →
Elektriska stödprofiler som aluminiumkabelrännor och stagkanaler är gjorda av tunnare band, vanligtvis 0,8 till 1,5 mm, och samma maskin kör ofta flera profilbredder i ett skift. Snabbbyte av kassettverktyg håller omställningstiden under 30 minuter.
 Rullformningsmaskin för kabeltråg med justerbar bredd Byggd för snabba växlingar mellan flera kabelrännans bredder, den här maskinen passar elektriska stödprofiler med tunna remsor och håller verktygsbyten under 30 minuter. Visa produkt →
Arkitektoniska profiler inkluderar PV-modulramar och fönsterdörrkarmar, där böjkvaliteten avgör om karmhörnen stängs inom 0,5 mm. Dessa linjer går långsammare och kräver den högsta rullfinishen i butiken.
 Rullformningsmaskin för PV-ram och fönsterdörrprofil Denna maskin levererar exakt bockning för arkitektoniska profiler som PV-modulramar och fönsterdörrkarmar, vilket hjälper till att uppnå hörnstängningar inom 0,5 mm enligt beskrivningen i texten. Visa produkt →
Innan du beställer en linje, jämför applikationsfallstudier och begär en testkörning med din egen spole. Den kundcasebibliotek visar hur liknande profiler hanteras på produktionslinjer, och Shanghai Sihua Precision Machinery Co., Ltd. stöder provkörningar på sina rullformningsmaskiner för aluminium.
Nej. I T6-tempereringen har 6061 en töjning under 10 procent och en hög sträckgräns, så den yttre radien spricker på typiska valsformade böjar. Använd 6061-T4, 5052-H32 eller 3003-H14 istället. Om 6061-T6 är ett designkrav, rulla i T4 och åldra den färdiga profilen.
För allmänna profiler är 3003-H14 den säkraste standardinställningen. För konstruktions-, marin- eller transportprofiler ger 5052-H32 eller 5056 högre hållfasthet med acceptabel formbarhet. För rent dekorativa profiler eliminerar 1100-O eller 3003-O sprickrisken helt.
Överböj slutstationerna med 1 till 3 grader, lägg till en dimensioneringsstation som tillämpar nollformningsvinkel, öka bandspänningen mellan stationerna eller sätt igång återfjädringskorrigerade verktyg. Mät tillbaka fjädring på en kalibreringsdel före produktion.
Verktygsstålkvaliteten kan vara densamma, D2 eller DC53, men valsfinishen måste vara finare, utrymmena något snävare och smörjningen lättare. Dessa skillnader är obligatoriska, inte valfria, för aluminium.
Rullformningsmaskin för rullställningar för metall Skaftdiameter: 70–80 mm; ställningsdäckets längd: 0,5–6 m; tjocklek: 1–2,5 mm. ...
Se detaljer
Automatisk roterande dubbelhuvud hydraulisk decoiler med ingen materialdetektering, 5 ton per sida. Laserkraft och svetsläng...
Se detaljer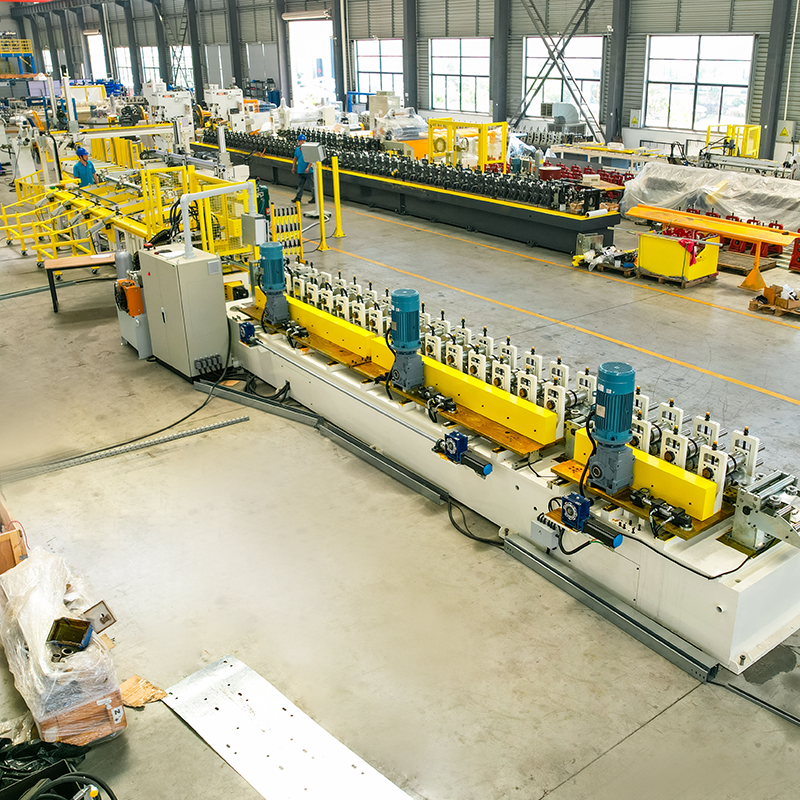
CU automatisk rullformningsmaskin för breddförändring, kedjedrift, automatisk packning. Ekonomisk dubbelhuvud hydraulisk dec...
Se detaljer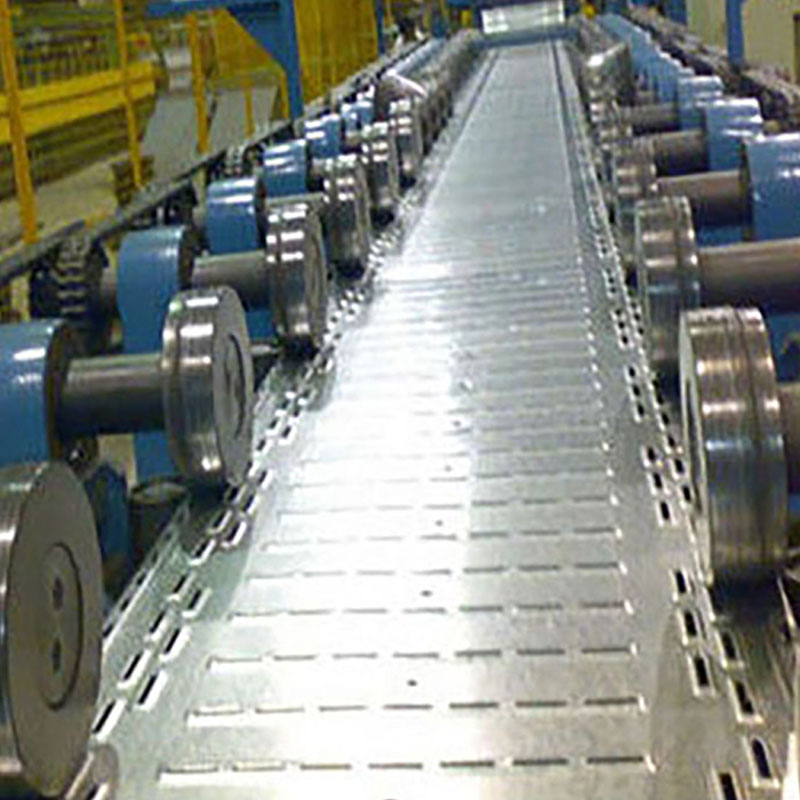
Rullformningsmaskin för kabeltråg med justerbar bredd Enkel huvudbälte broms decoiler med nivelleringsmaskin ...
Se detaljer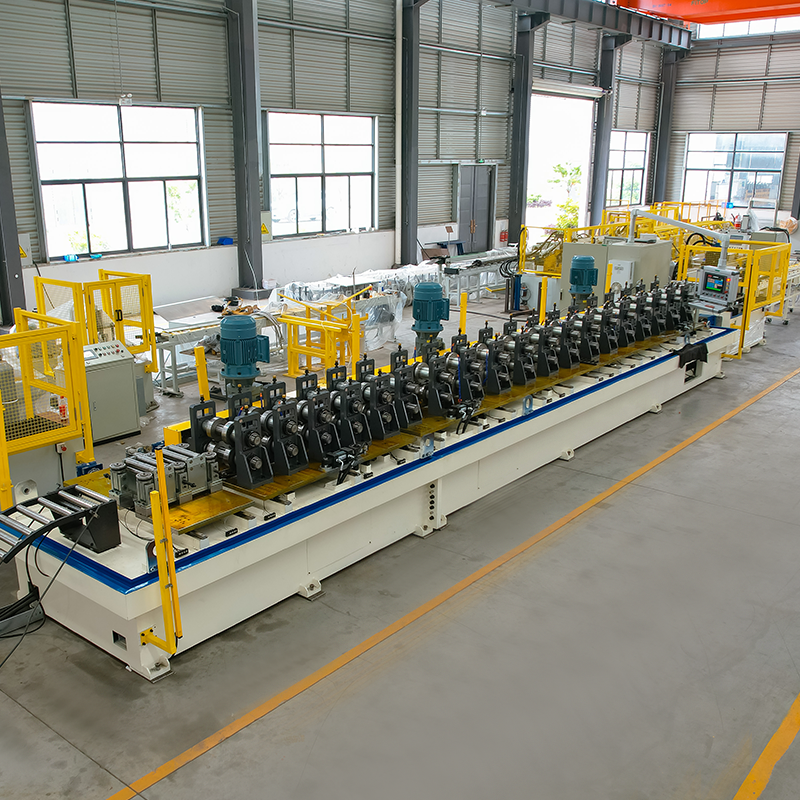
Solar fäste automatisk byte av bredd rullformningsmaskin Materialavrullare med förvaringsplattform och robotarm ...
Se detaljer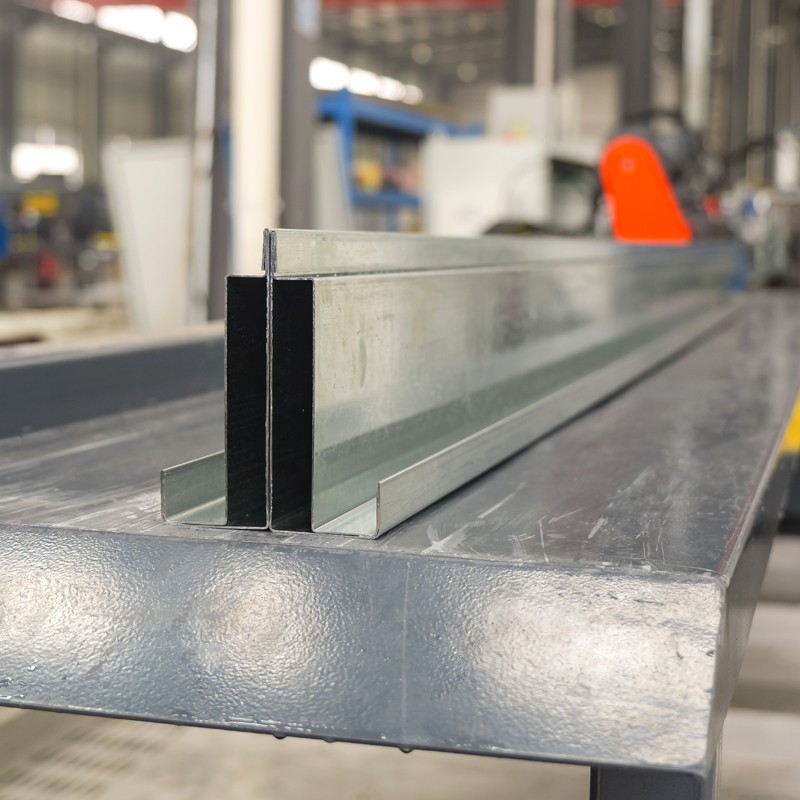
Hydraulisk decoiler med kapacitet på 5 ton med vagn Energilagring Rullformningsmaskin för rambalk Formni...
Se detaljerTveka inte att kontakta oss när du behöver oss!
Kontaktinformation
PRODUKTER
Mobil