En metalltillverkare som tar på sig ett axelkontrakt träffar vanligtvis samma matematik: en kantpress levererar en del med flera böjningar var 30:e till 60:e sekund, medan den första beställningen kräver 8 000 identiska längder i slutet av månaden. A plåtvalsformare ändrar den beräkningen genom att forma kontinuerligt från spolen med 15 till 50 m per minut och hålla ett tvärsnitt över tusentals repetitioner. Den här guiden förklarar vad maskinen gör, vilka profiler som går snabbast och de fyra specifikationer som avgör om en linje betalar sig själv.
En valsformare av plåt är en kontinuerlig formningsmaskin som matar lindade band genom en sekvens av parade valsformar, varvid varje station lägger till en liten vinkelförändring tills bandet går ut som en färdig profil med konstant tvärsnitt.
Kärndefinition Rullformning är den progressiva böjningen av plåt genom 8 till 24 matchade valsstationer; eftersom varje böj skapas i små steg undviker processen ytmarkering och återfjädringsproblem som uppstår vid enkeltryckskantpress.
Varje rad innehåller fem funktionella enheter:
Det praktiska resultatet är att en rad ersätter en kantpress, en stanspress och två eller tre materialhanterare. Profilgeometrin, inklusive antalet böjlinjer, djup och flänsbredd, avgör stationsantalet: tillåt en till tre stationer per böjlinje, med två som den gemensamma planeringssiffran.
Den korrekta plåtvalsformaren definieras av profilfamiljen den producerar, eftersom tvärsnittsgeometrin anger stationsantal, verktygskostnad och realistisk linjehastighet. Kommersiellt installerade linjer samlas i de fem serierna som visas nedan.
 CUZ Sigma rullformningsmaskin med automatisk breddändring Denna maskin bildar tre CUZ- och tre CU-sigma-profiler på en linje, med ett automatiskt breddändringssystem och en 110 mm axel, som passar produktion av högmixade profiler. Visa produkt →
 Strut Cassette Rullformningsmaskin för 41-seriens profiler Denna formare av kassetttyp hanterar 41×21 till 41×76 profiler genom att dela ett 20-stations rullset och lägga till en 10-stationskassett, byggd för höghållfast SS304-remsa. Visa produkt →
Typiska linjehastigheter efter profilfamilj, i m/min
Sortiment täcker kommersiellt vanliga profilstorlekar; tunga eller mycket djupa profiler sitter i den nedre änden av varje band.
Välj en plåtvalsformare genom att utvärdera fyra faktorer i ordning: materialomfattning, profilgeometri, linjehastighet och växlingsmetod. Var och en ändrar maskinpriset mer än någon valfri funktion i offerten.
Om inkommande spolar är bredare än den remsbredd som profilen faktiskt behöver, placera en skärmaskin eller kraftig decoiler framför den förra. Den kombinationen eliminerar kanttrimningsspill på formningslinjen och håller maskinen matad med exakt spolbredd. Leverantörer som bygger hela kedjan i ett kontrakt förenklar reservdelar, driftsättning och garantiansvar.
 Skärmaskin för precisionsstyrning av spolebredd Denna skärlinje skär breda rullar till exakt de remsbredder som rullformaren behöver, vilket minskar slöseri med kantklippning och förenklar rullmatningen före produktion. Visa produkt →
Shanghai Sihua Precision Machinery Co., Ltd. är en tillverkare som tillhandahåller kedjan från skärning och avspolning till rullformning, servostansning och automatisk packning; att omfattningen spelar roll när leveransdatum och linjeintegration står på din sida av kontraktet. Granska maskinsortimenten och de stödjande specifikationerna innan du jämför offerter.
Rullformningsvinster för delar med konstant tvärsnitt i hög volym; pressbromsning vinner för korta körningar och komplex fleraxlig böjning; stansningen vinner bara när delen är tillräckligt kompakt för en progressiv form och volymen motiverar verktygskostnaden.
| Metod | Typical shapes | Practical output | Tooling investment | Bytestid |
| Sheet metal roll former | Långt konstant tvärsnitt | 15-50 m/min | Måttlig till hög | 15-90 min |
| Press brake | Korta fästen, lågvolymsektioner | 1-4 delar/min för en 3-böjsdel | Låg | 5-20 min |
| Stämpelpress | Kompakta delar med formade hål | 10-25 delar/min i en progressiv stans | Högst | 2-8 timmar |
Sätt profilen på en rullformare när tvärsnittet förblir identiskt och den projicerade volymen ligger över ungefär 5 000 till 15 000 m per månad, beroende på lokala arbetsuppgifter. Fältresultat från installerade linjer bekräftar en återbetalning på 12 till 18 månader vid tvåskiftsdrift med 50 procents utnyttjande; läs projektfallstudier för verifierade siffror innan du budgeterar.
Det här är de frågor som fabrikschefer ställer sig oftast innan de skriver på för en rullformningslinje.
De flesta engångsformare bearbetar 0,3 till 3,0 mm. Strukturella räfflor och kuggstångssystem med större axlar och drivningar med högre vridmoment når 4,0 till 6,0 mm, men verktygskostnaden stiger brant över 3 mm eftersom både valsdiametrar och drivkraft ökar.
Tillåt en till tre stationer per böjlinje. En enkel hattkanal behöver sex till åtta; en djup Sigma-topp kan behöva fjorton till tjugo. Fler stationer skärper toleransen men förlänger maskinen och ökar verktygsbudgeten.
Ja, genom tre vägar: manuellt rullbyte med 60 till 120 minuters inställning, kassettsnabbbyte med 15 till 30 minuters inställning, eller automatisk bredd- och höjdjustering, vilket är vanligt på gipsreglar där storleken ändras konstant men formen inte gör det.
Jämför den fullastad kostnaden för den aktuella processen, inklusive operatörens arbete, installation, skrotning och omarbetning, med en spolmatad linje som körs med beräknat utnyttjande. En medelstor före detta som arbetar tvåskift med 50 procents utnyttjande betalar vanligtvis tillbaka inom 12 till 18 månader för en del med konstant tvärsnitt.
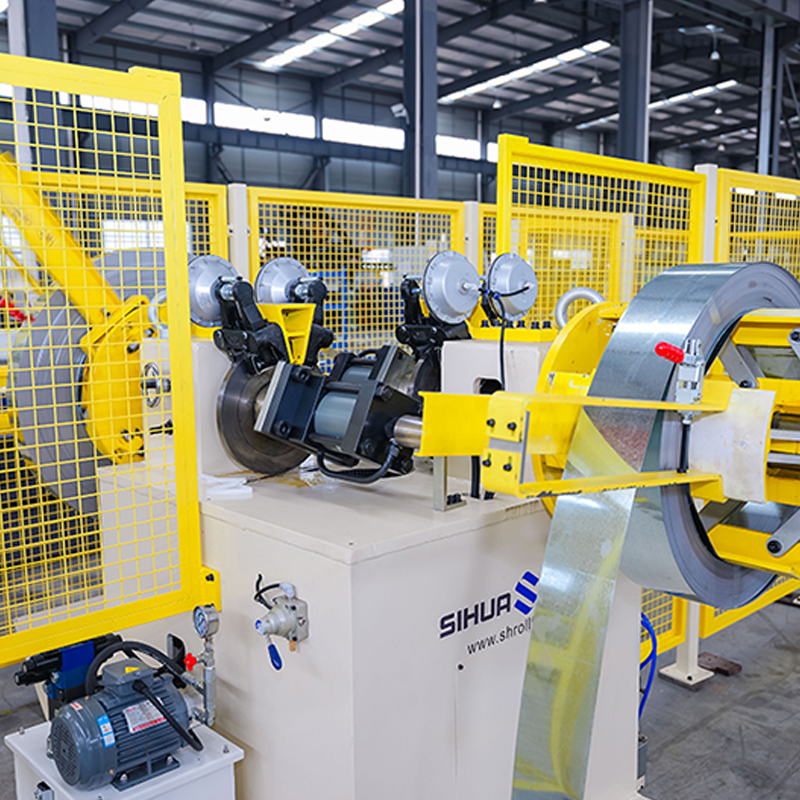
Automatisk roterande dubbelhuvud hydraulisk decoiler med ingen materialdetektering, 5 ton per sida. Laserkraft och svetsläng...
Se detaljer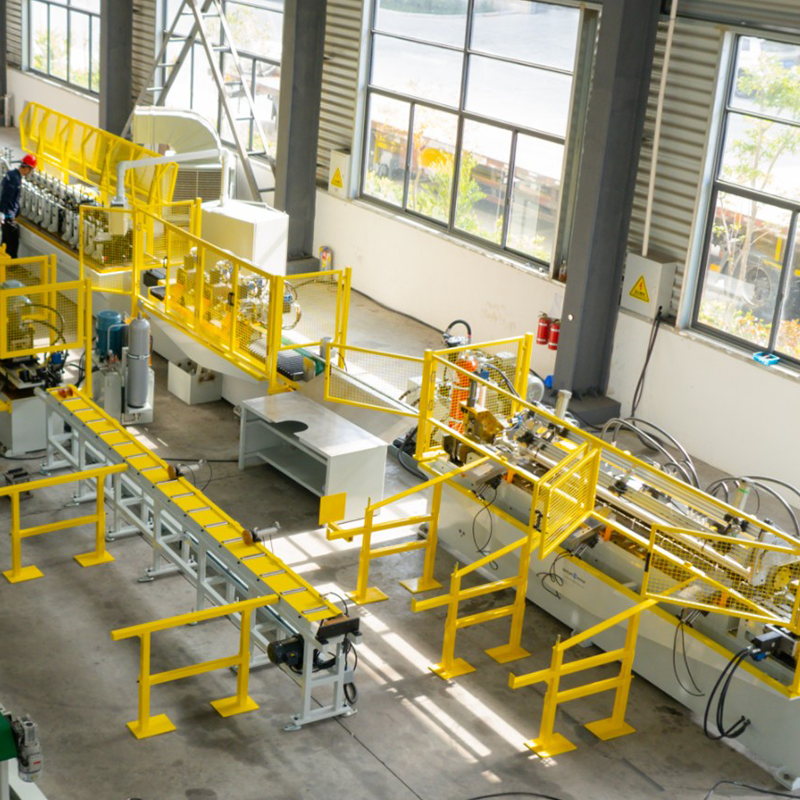
Dubbelhuvud förmålat stål hydraulisk expanderande/sammandragande avrullare, dubbelhuvud galvaniserat stål expanderande/sammandragande avrullare, förmålat stålförvarin...
Se detaljer
UT FUT UDT tak T-galler rullformningsmaskin för huvud- och tvärlayout (Main och Cross) UT tak T-gallerprofiler och (Main and...
Se detaljer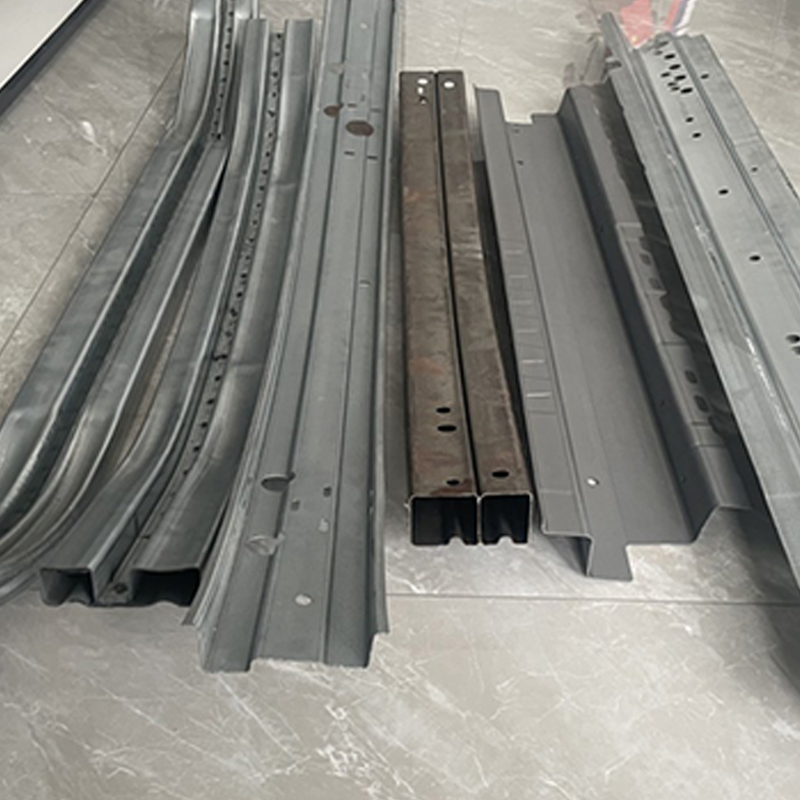
Roller Die Display Anti-kollisionsböjningsform för bilfront Anti-kollision balk rullande böj mekanism ...
Se detaljer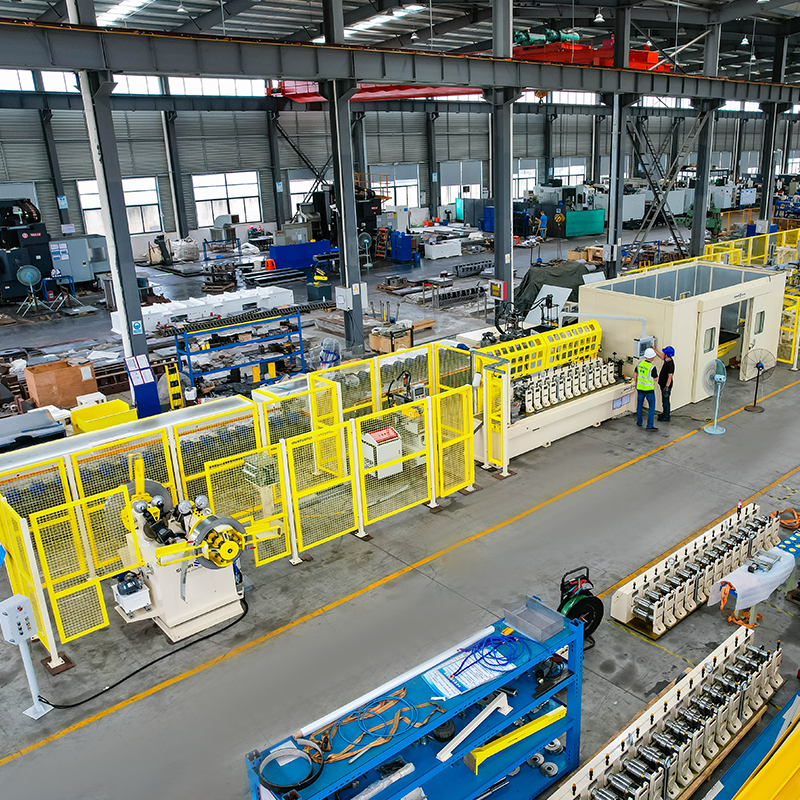
Automatisk roterande dubbelhuvud hydraulisk decoiler med ingen materialdetektering, 5 ton per sida. Snabbbyte av kassettrull...
Se detaljer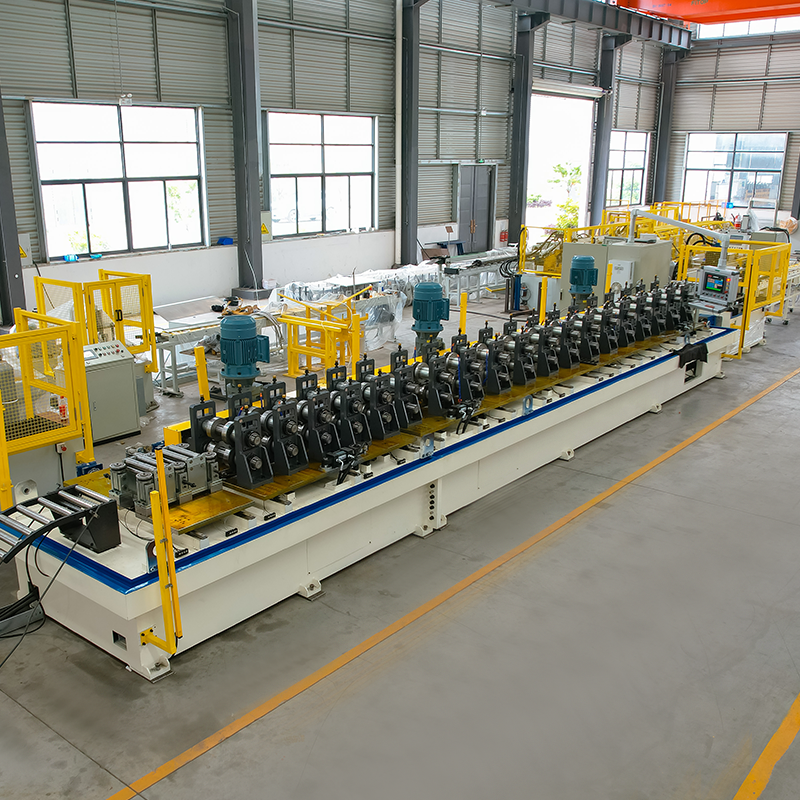
Solar fäste automatisk byte av bredd rullformningsmaskin Materialavrullare med förvaringsplattform och robotarm ...
Se detaljerTveka inte att kontakta oss när du behöver oss!
Kontaktinformation
PRODUKTER
Mobil