Ställningsmetalldäck, allmänt känd som ställningsgångbräda eller metalldäckbräda, är en strukturell komponent som stödjer arbetare och material på system för tillfälligt tillträde. För tillverkare av dessa paneler är möjligheten att kombinera halkskyddsprägling, perforering och kantvikning i en kontinuerlig rullformningsprocess en avgörande produktivitetsfördel. En rullformare av metalldäck med inline-bearbetning omvandlar en slät stålspole direkt till en färdig, bruksfärdig däckplanka, vilket eliminerar separata hanteringssteg, minskar arbetskostnaderna och förbättrar dimensionskonsistensen.
 Integrerad rullformningsmaskin för byggnadsställningar i metall Denna maskin kombinerar prägling, stansning och kantvikning i en sammanhängande linje, och omvandlar vanlig stålspole till färdiga ställningsdäcksplankor med konsekventa dimensioner och minskat arbete. Visa produkt →
Istället för att skicka förskurna ämnen till en hydraulisk press för prägling och sedan till en annan maskin för stansning och vikning, utför en modern integrerad lina alla tre operationerna i linjehastighet. Den här artikeln förklarar kärnprocesserna, huvudkomponenterna, materialövervägandena och urvalskriterierna för denna specialiserade utrustning, och den visar varför inline-bearbetning har blivit den föredragna produktionsmetoden för tillverkare av byggnadsställningar.
En rullformare av metalldäck för ställning är en rullformningslinje som är konstruerad speciellt för tillverkning av metallgångar och trädäckspaneler som används i ställningssystem och industriella åtkomstplattformar. Basmaskinen utför kallvalsformning för att forma en platt metallspole till en trädäcksprofil med längsgående ribbor och definierad kantgeometri. I sin inline-konfiguration integrerar linjen även tre ytterligare stationer: halkskyddande prägling, perforering och kantvikning.
Processflödet är okomplicerat. En decoiler matar spolen in i en leveler, som plattar till remsan och kontrollerar dess spänning. Remsan passerar sedan genom en sekvens av rullstationer där profilen gradvis tar form. Vid en angiven punkt i linjen präglar en mönstrad rulle gångytan för att skapa en hållbar anti-halkstruktur. En servodriven stansenhet skär sedan hålmönster för dränering, fixering eller viktminskning. Nära slutet av linjen stänger vikrullarna sidokanterna för att skapa en säker, styv kant. Slutligen skär en flygande stans profilen till en specificerad längd.
Antihalkprägling är en av de viktigaste operationerna vid tillverkning av ställningsdäck, eftersom gångytan måste förbli säker även när den utsätts för regn, olja eller byggdamm. Istället för att applicera en beläggning eller fästa en separat halkskyddsplåt använder inline-prägling härdade rullar för att pressa en tredimensionell textur direkt in i stålytan.
Vanliga präglingsmönster inkluderar diamant-, teardrop- och chevronformer. Valet av mönster påverkar både friktionskoefficienten och panelens strukturella styvhet. Präglingsdjupet styrs vanligtvis mellan 0,3 och 1,0 mm, beroende på materialtjocklek och säkerhetskraven på målmarknaden. Eftersom präglingsrullarna är integrerade i linjen appliceras texturen innan profilen är helt stängd, vilket minskar återfjädringen och säkerställer att mönstret förblir enhetligt längs hela brädets längd.
Jämfört med prägling efter process på en separat press, sänker inline-prägling cykeltiden, undviker ompositioneringsfel och minimerar skador på förskurna kanter. Det gör också produktionslinjen mer kompakt och lättare att automatisera.
Perforering tjänar flera syften i byggnadsställningar: runda hål tillåter vatten och skräp att passera genom gångbrädan; långsträckta slitsar kan användas för att fästa brädan på ställningsrör; och mönstrade perforeringar minskar panelens vikt utan att kompromissa med dess lastkapacitet. En inline stansstation utför dessa uppgifter medan remsan fortfarande rör sig, med hjälp av servodrivna stansar som kan programmeras om mellan batcher.
Servostansteknik är särskilt värdefull i denna applikation eftersom den erbjuder hög repeterbarhet, lågt brus och flexibla hålmönsterändringar. Ett bra exempel på denna förmåga är servostansningsenheten utvecklad för fotovoltaiska fästlinjer, där samma princip används för att stansa hål med exakta intervall under höghastighetsvalsformning. Tekniken har varit väl dokumenterad i branschen: för en djupare titt på hur servostansning fungerar och var den kan tillämpas, läs vår översikt av 8-axlig servostansmaskin: hur den fungerar, nyckelfunktioner och applikationer .
 8-axlig servostansmaskin för PV-konsolprofiler Denna servodrivna stansenhet ger hög repeterbarhet och flexibla hålmönster synkroniserade med linjehastighet, vilket gör den idealisk för exakt perforering i ställningsdäck och produktion av solpaneler. Visa produkt →
Genom att integrera stansstationen i ställningsdäckets rullformare slipper tillverkare kostnaden och arbetet med ett separat stansningssteg. Hålpositionen är synkroniserad med linjehastigheten, så varje bräda får identiskt avstånd, vilket är avgörande för snabb installation på plats.
Kanterna på ett ställningsmetalldäck är inte bara trimdetaljer. De bestämmer hur brädan låser ihop med ställningsramen, hur mycket vikt panelen kan bära och hur säkert arbetarna kan hantera den. Inline-kantvikning pressar profilens längsgående kanter till en definierad geometri, såsom en enkel böjd fläns, ett fållat dubbelvik eller en sluten lådkant.
En fållad kant, till exempel, skapar en slät rundad kant som förhindrar rivsår och minskar stresskoncentrationen vid kanten. En djupare vikt sidovägg ökar däckets sektionsmodul, vilket förbättrar motståndet mot böjning under belastning. Vikstationen riktar också in kantgeometrin med den präglade ytan så att den övergripande profilen förblir platt och formstabil efter kapning.
När trädäcket är kapat till längden kan de färdiga brädorna skickas direkt till en automatisk packstation för buntning.
 Automatisk profilpackningsmaskin för buntning av däckbrädor Detta förpackningssystem vänder, buntar och pallar automatiskt färdiga metallprofiler, vilket effektiviserar slutet av produktionslinjen och förbereder ställningsdäcksbrädor för transport på ett effektivt sätt. Visa produkt →
En komplett ställningsmetalldäcksrullformare med inline-bearbetning består av flera samordnade moduler. Att förstå varje komponent hjälper köpare att jämföra utrustningskonfigurationer och undvika onödiga kostnader.
Valfri nedströmsutrustning inkluderar automatiska staplingsbord, vägningsstationer och profilpackningsmaskiner. Ju mer integrerad linjen är, desto färre manuella operationer återstår mellan spolingång och färdig buntutgång.
Ställningsdäckprofiler varierar beroende på regional standard och tillämpning, så de flesta rullformare är designade för ett specifikt område av materialbredder, tjocklekar och profiler. Typiska värden för en mellanstor inline-linje listas nedan.
| Parameter | Typiskt intervall |
|---|---|
| Material | Galvaniserat stål, mjukt stål, rostfritt stål |
| Remstjocklek | 1,2 till 2,5 mm |
| Remsbredd | 300 till 600 mm |
| Linjehastighet | 8 till 15 m/min |
| Präglingsdjup | 0,3 till 1,0 mm |
| Stansprecision | ±0,3 mm |
| Klipplängdsnoggrannhet | ±1,0 mm |
Att välja rätt material är lika viktigt. Galvaniserat stål är vanligt för ställningsdäck på grund av dess korrosionsbeständighet och goda formbarhet. Rostfritt stål väljs för kemiska anläggningar och kustområden där aggressiva miljöer förkortar livslängden för vanligt stål. Valsformaren måste i varje fall utformas för att klara materialets sträckgräns och återfjädring så att den färdiga profilen håller sin slutliga form.
Rullformade ställningar i metall förekommer i ett brett utbud av bygg- och industrimiljöer. Den används som stående yta på rör-och-kopplingsställningar, ringlock-ställningar och ramställningar. Samma profil används även i permanenta tillträdesplattformar, gångbroar, takgångar, kantskyddsplattformar och formsättningsplattformar.
Inline-bearbetning gör produkten lättare att anpassa till dessa olika användningsfall. Präglade mönster förbättrar halksäkerheten för takunderhållsarbetare; perforerade dräneringshål håller plattformarna torra under utomhusförhållanden; och kraftiga vikta kanter skyddar arbetarna när paneler lyfts och bärs för hand. För tillverkare minskar möjligheten att producera dessa varianter på en rad lagret och förkortar leveranstiden till platsen.
För att se verkliga exempel på hur rullformningsutrustning har använts i produktionsmiljöer, kan du granska projektfallstudier hämtas från företagets installationsbas. Dessa fall visar hur integrerade tralllinjer konfigureras, driftsätts och drivs i praktiken.
Att välja rätt ställningsmetalldäcksrullformare kräver en tydlig förståelse av produktmixen, målkvalitet och tillgänglig golvyta. Följande punkter bör diskuteras med leverantören innan beställning.
Var särskilt uppmärksam på integrationskvaliteten hos präglings- och stansmodulerna. Det är dessa stationer som skiljer en inline-däcklinje från en vanlig rullformare, och deras design har en direkt effekt på produktionseffektivitet och produktkonsistens.
De flesta linjer är konstruerade för remstjocklek mellan 1,2 och 2,5 mm. Det exakta området beror på profilens geometri och det präglingsdjup som krävs. Tjockare material minskar risken för att präglingsmönstret försvinner under hög belastning men ökar den erforderliga formningskraften.
När stationerna är korrekt synkroniserade av PLC och servodrivenheter, lägger de till mycket kort cykeltid. Linjehastigheten begränsas vanligtvis av formningsprofilen och skärenheten snarare än av präglings- eller stansmodulerna.
Kraven varierar beroende på land och slutansökan. Vanliga referenser inkluderar lasttestningsstandarder för ställningsplattformar och klassificeringar av halkskydd som definierar den lägsta friktionsnivån för gångytan. Köpare bör be om testbevis för att präglingsmönstret uppfyller relevant marknadsstandard.
På en modern linje med servodrivna stationer och snabbkopplingsverktyg kan ett komplett byte av rullsats ta från 30 minuter till några timmar, beroende på antalet stationer och kantvikningssektionens komplexitet. Recept för inline-prägling och stansning kan vanligtvis återkallas från kontrollsystemet, vilket ytterligare minskar stilleståndstiden.
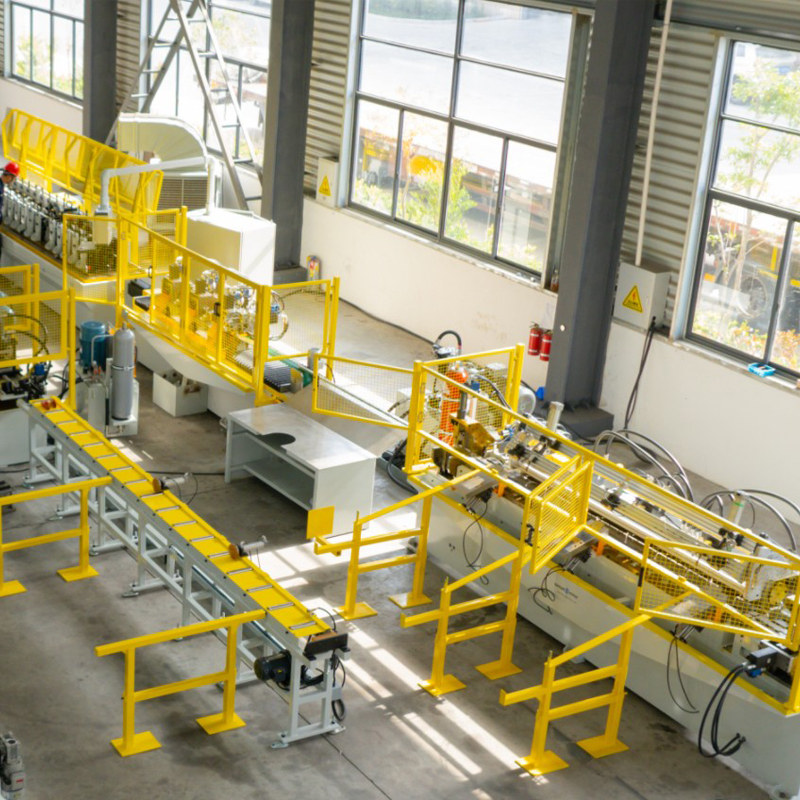
Strut kassett rullformningsmaskin Enkelhuvud 3-tons decoiler Utjämningsmaskin(En u...
Se detaljer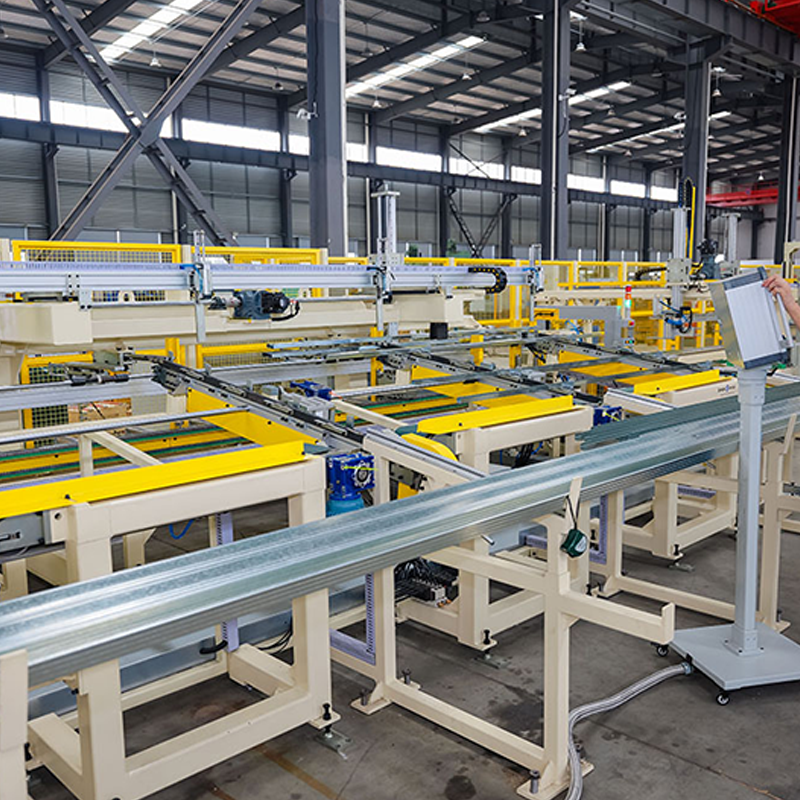
Automatisk knappvändningsmaskin Vändhastighet: 120 meter per minut. Vänder metallprofilen och snäpper fast den. ...
Se detaljer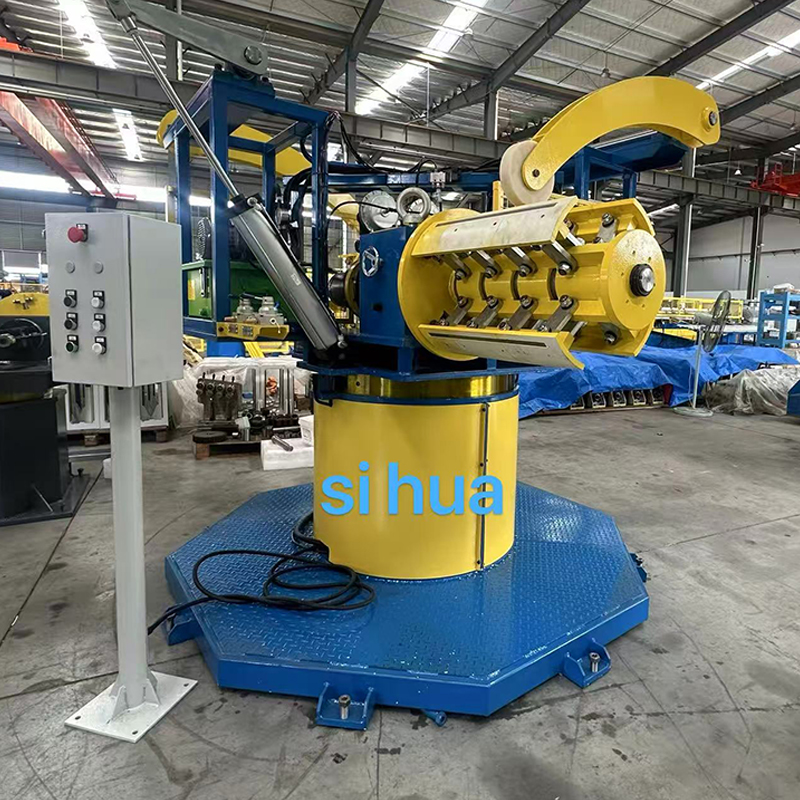
Dubbelhuvud roterande hydraulisk kraftig decoiler. Denna utrustning kan automatiskt stanna synkront med formningsmaskinen och har hydraulisk expansion och sammandragn...
Se detaljer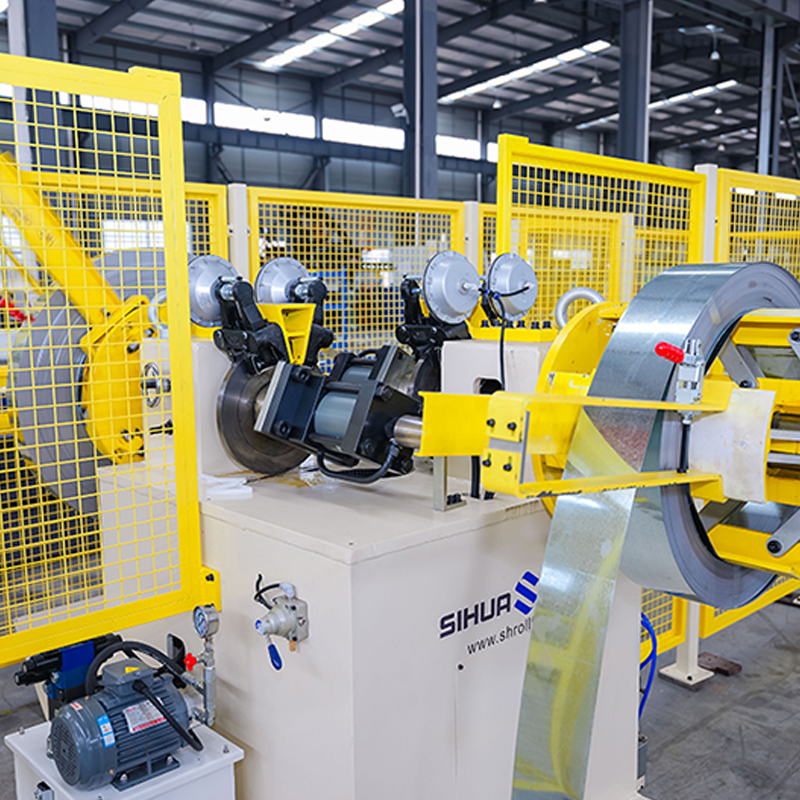
Automatisk roterande dubbelhuvud hydraulisk decoiler med ingen materialdetektering, 5 ton per sida. Laserkraft och svetsläng...
Se detaljer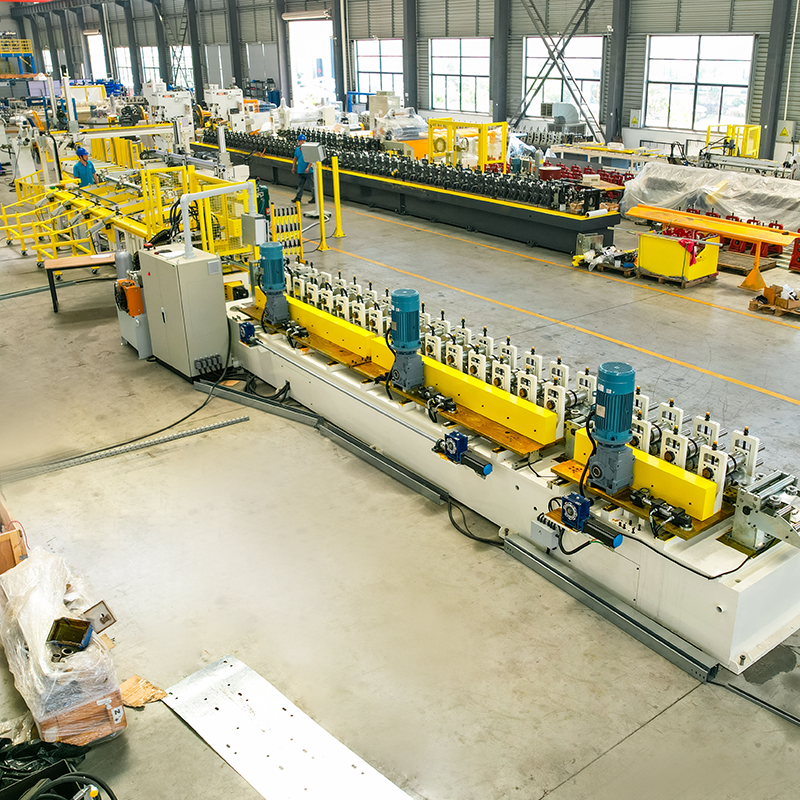
CU automatisk rullformningsmaskin för breddförändring, kedjedrift, automatisk packning. Ekonomisk dubbelhuvud hydraulisk dec...
Se detaljer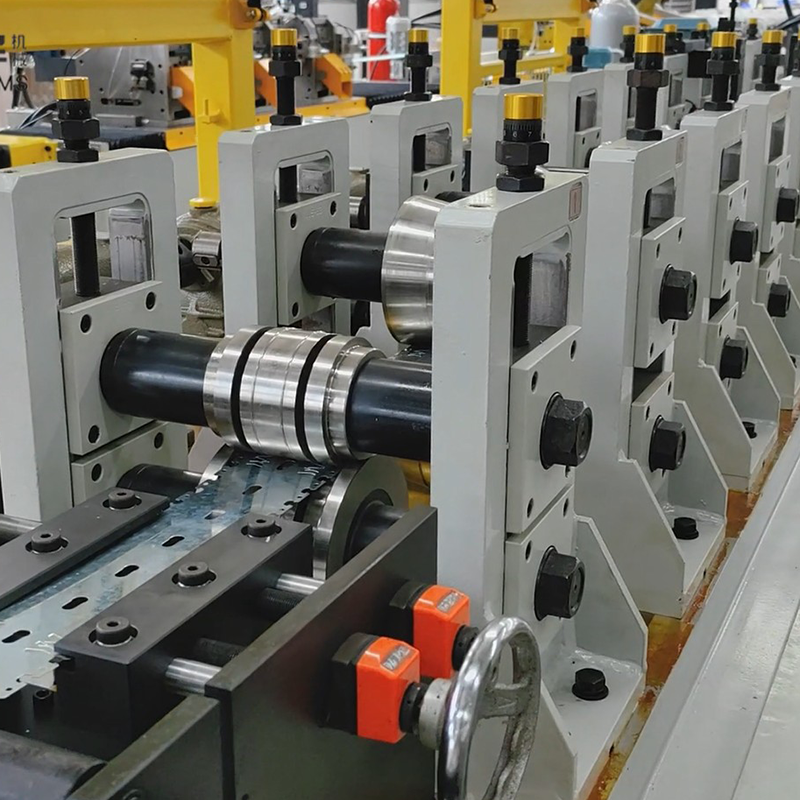
Dubb- och spårvalsformningsmaskin med automatisk justering av bredd/höjd/tjocklek och automatiskt packningssystem Decoiler o...
Se detaljerTveka inte att kontakta oss när du behöver oss!
Kontaktinformation
PRODUKTER
Mobil