Ceiling T gallersystem är en av de mest använda metoderna för att skapa undertak i kommersiella och industriella byggnader. Kärnan i varje sådant system är en uppsättning rullformade stålprofiler: huvud-T-stycken, tvär-T-stycken och anslutande komponenter. Den profilprecision av dessa metallsektioner avgör hur väl takets galler monteras, hur mycket vikt det kan bära och hur rakt och rent det färdiga taket ser ut. I den här guiden förklarar vi varför profilprecision är en fråga på beslutsnivå när man väljer en takformningsmaskin för T-galler.
En tak-T-gallerprofil är en rullformad stålkomponent formad som ett inverterat T. Den vertikala banan skapar den lastbärande banan, medan den horisontella flänsen ger en avsats för takplattor och belysningsarmaturer. I ett standardundertakssystem löper huvud-T-stycken i en riktning och tvär-T-stycken låser sig i dem med jämna mellanrum. Det resulterande gallret fungerar som det strukturella ramverket som stöder akustikpaneler, ventilationsgaller och ljusarmaturer.
Eftersom dessa profiler masstillverkas i stora volymer måste deras dimensionella noggrannhet vara repeterbar bit efter bit. En liten variation i livhöjden eller flänsbredden kan göra att tvär-T-stycket lossnar eller att takplanet böljar.
Profilprecision är inte bara en estetisk fråga; det påverkar prestandan för hela taksystemet. American Society for Testing and Materials (ASTM) och liknande standarder anger tillåtna toleranser för metalltakgallerkomponenter. När en rullformningsmaskin producerar profiler utanför dessa toleranser uppstår tre problem.
Kort sagt, precision är bryggan mellan råspolar och ett taksystem som fungerar som designat.
Vid utvärdering av en rullformningslinje för tak-T-galler bör följande dimensioner kontrolleras regelbundet:
| Dimension | Rekommenderad tolerans | Varför det spelar roll |
|---|---|---|
| Webbhöjd | ±0,15 mm | Kontrollerar gallerdjup och lastöverföring till hängare |
| Flänsbredd | ±0,20 mm | Påverkar kakelsittande och synlig siktlinje |
| Spåravstånd | ±0,10 mm | Håller tröjans engagemang konsekvent |
| Hålposition | ±0,10 mm | Säkerställer inriktning av fäste och hängande hårdvara |
| Rakhet (camber) | ≤ 1,0 mm per 3 000 mm | Förhindrar vågiga rutnätslinjer |
Dessa toleranser kan uppnås när rullformningsmaskinen har styva rullar, exakta servomatare och ett stabilt skärsystem. En maskin som inte kan hålla dessa värden på en kontinuerlig basis kommer att skapa oacceptabla skrot- och fältproblem.
 Rullformningsmaskin för huvud- och tvärstångsgaller med snabbväxlingskassett Denna rullformningsmaskin håller snäva takgallertoleranser genom styva rullar och ett stabilt skärsystem. Dess snabbväxlingskassett sänker framtida uppdateringskostnader, och skärbordet med tvärgående T-stång tillåter fritt justerbara längder. Visa produkt →
Flera val av maskindesign avgör direkt om den slutliga profilen håller sig inom toleransen.
Varje passage genom en uppsättning rullar bidrar till stegvis böjning. Om rullprofilerna är dåligt beräknade eller materialets återfjädring inte kompenseras, glider flänsvinkeln. Högkvalitativa CNC-bearbetade valsar av härdat stål håller sin geometri mycket längre.
Formningskrafterna genererar sidobelastningar och böjmoment. En lätt ram böjs i hög hastighet, vilket leder till variationer i längden av banhöjden. En robust ramkonstruktion och exakt axeluppriktning minimerar detta.
Precision i längdriktningen är lika viktig. Ett servostyrt skärsystem mäter remsan genom kodare och skär vid exakt cykelposition, så klipplängderna och stansplatserna är repeterbara. Detta är avgörande när T-stången har en serie stansade slitsar som måste vara i linje med tvär-T-styckena.
För tvär-T-stänger av kroktyp beror anslutningsgeometrin på exakt skåra och håltagning. Om du vill se hur dessa precisionsmål förverkligas i praktiken, Sihua's projektfall visa verkliga installationer.
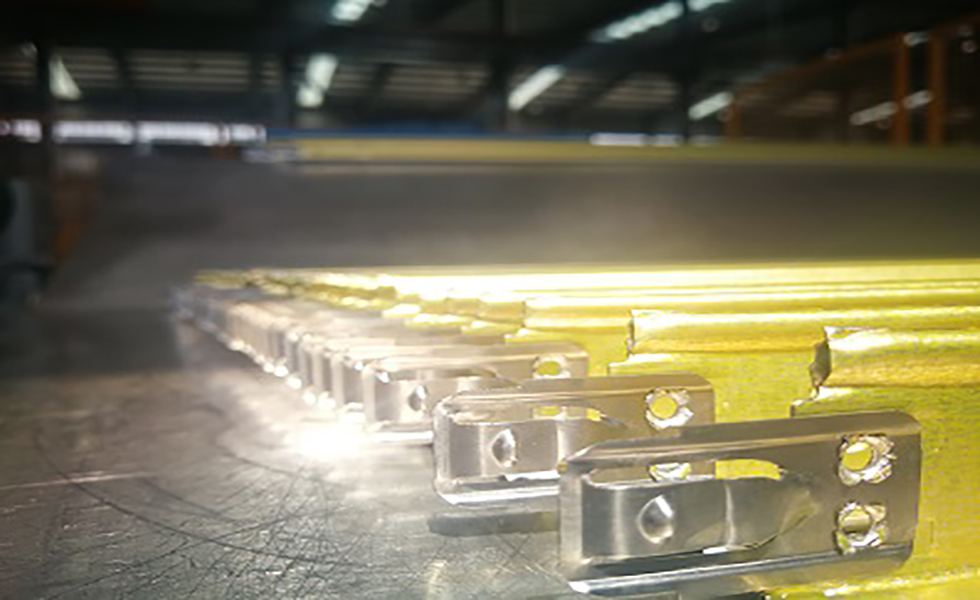 Alloy Hook Cross T-Bar rullformningsmaskin för takupphängningssystem Denna specialiserade maskin formar T-formade stålstänger med integrerade legeringskrokar för pålitliga takanslutningar. Den har installerats i de senaste projekten och erbjuder hög automatisering och snabb produktion, vilket gör den lämplig för storvolymtillverkning av takkomponenter för kommersiella och bostäder. Visa produkt →
Även den bästa maskinen kommer att förlora noggrannhet utan ordentlig produktionsdisciplin. Tre praktiska områden håller toleranserna stabila:
Den komplett köparguide inkluderar en underhållsschematabell som används av många tillverkare.
När du utvärderar leverantörer, fråga hur maskinen håller toleranser under körningar med stora volymer. Leta efter funktioner som:
Olika takprofiler kräver olika verktyg. En linje som producerar huvud- och tvär-T-stycken kan utrustas med utbytbara kassetter för att ändra livhöjden eller flänsbredden. Om du planerar att köra kryss-tees av kroktyp måste stansnings- och hackstationerna vara i linje med formningshastigheten. För specialsektioner som UT-, FUT- och UDT-serierna behöver maskinen ytterligare formningsstationer och exakta gropverktyg.
Den återbetalningstid förbättras när maskinen kan hålla precisionen utan att sakta ner. Sihuas tak-T-gallerformningssystem integrerar servokontroll och robusta ramar för att bibehålla värdena som visas i tabellen ovan. För dina produktionsmål kan försäljningsingenjörer tillhandahålla exakta toleransdata baserat på dina spolespecifikationer.
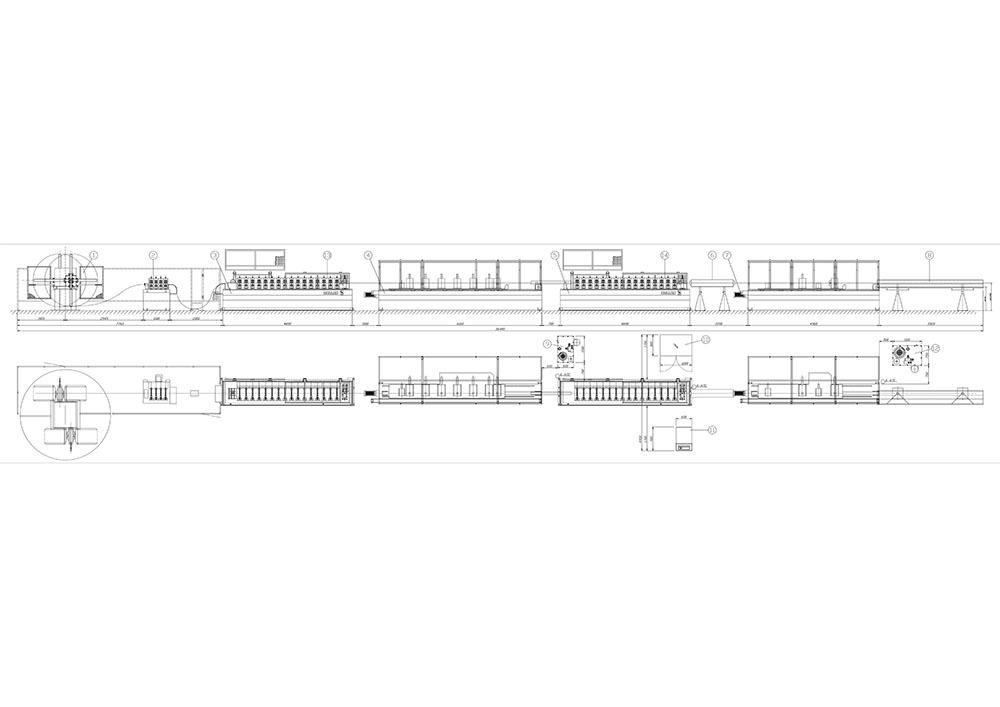 UT FUT UDT Tak T-Grid Bar Rullformningsmaskin Denna mångsidiga maskin producerar både huvud- och tvärprofiler för UT-, FUT- och UDT-tak-T-galler i en enhet. Servokontroll och en robust ram hjälper till att upprätthålla standardtoleranser för banhöjd, flänsbredd och spåravstånd. Visa produkt →
S: Standardtoleranser är vanligtvis ±0,15 mm för banhöjd, ±0,20 mm för flänsbredd och ±0,10 mm för spåravstånd. Dessa kan verifieras från provskurna prover.
S: Ja, genom att använda ett snabbväxlingskassettsystem. Genom att byta formningsvalsarna kan samma maskin producera huvud-T-stänger, tvär-T-stänger och även komponenter av kroktyp utan förlängd stilleståndstid.
S: Rullens livslängd beror på spolens material och körtid. För galvaniserade stålband får många tillverkare en till två miljoner meter innan de behöver slipas om. Regelbundna dimensionskontroller kommer att berätta när verktyget kräver underhåll.
Profilprecision är det centrala prestandakriteriet i en rullformningsmaskin för tak-T-galler. Den kopplar samman materialkostnad, installationseffektivitet, strukturell integritet och den visuella kvaliteten på det slutliga taket. När du jämför maskinofferter, fokusera inte bara på hastighet; verifiera att maskinen kan hålla snäva toleranser i flera år. En högprecisionslinje kan kosta mer initialt, men minskningen av avfall, omarbetning och fältklagomål ger en mycket bättre avkastning.
UT FUT UDT tak T-galler rullformningsmaskin för huvud- och tvärlayout (Main och Cross) UT tak T-gallerprofiler och (Main and...
Se detaljer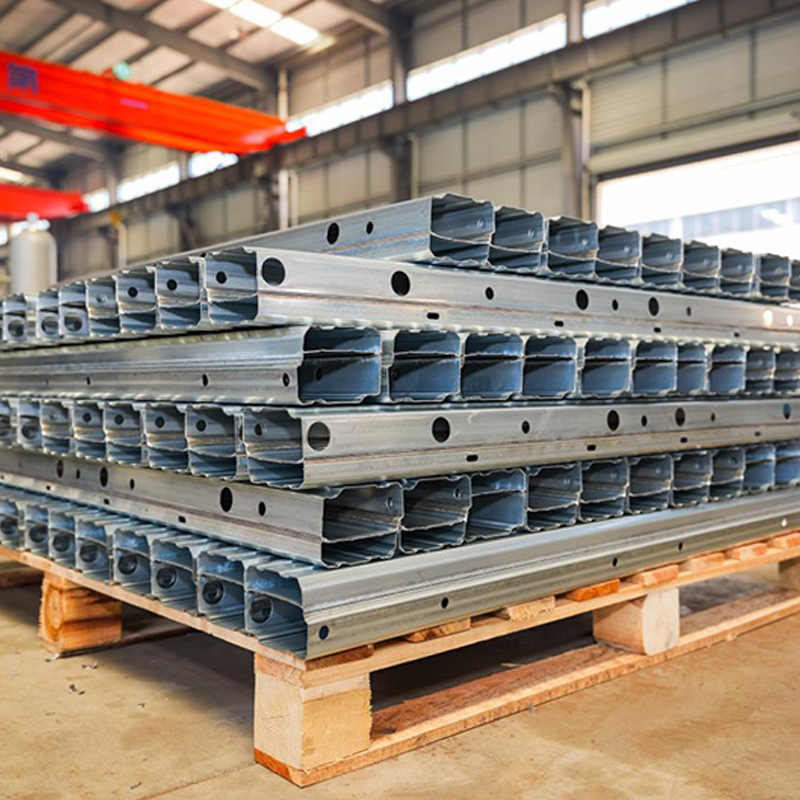
Produktionslinjen för B-profiler för fordonschassiförstärkningsbalkar innefattar flera nyckelprocesser för att säkerställa höghållfasthet, precision och hållba...
Se detaljer
3. Alloy krok kors T-bar rullformningsmaskin är en specialiserad utrustning konstruerad för att producera T-formade stålstänger med integrerade legeringskrokar. ...
Se detaljer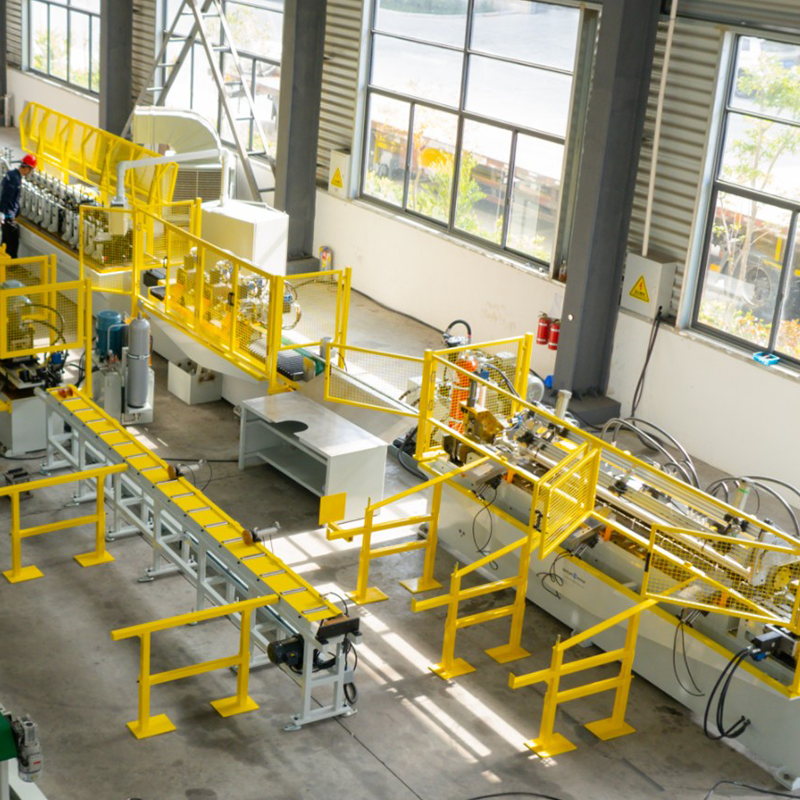
Dubbelhuvud förmålat stål hydraulisk expanderande/sammandragande avrullare, dubbelhuvud galvaniserat stål expanderande/sammandragande avrullare, förmålat stålförvarin...
Se detaljer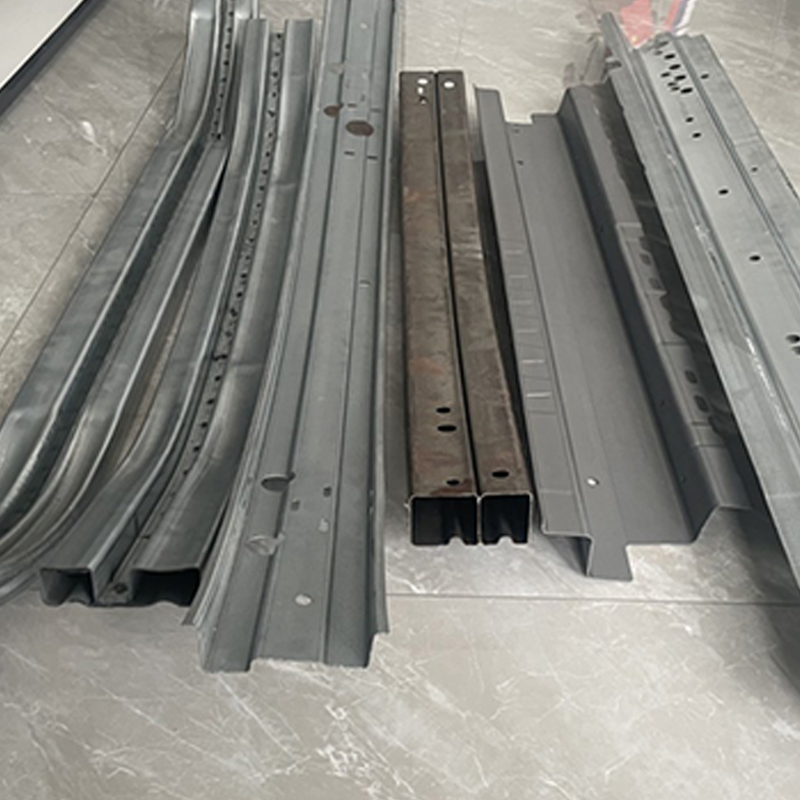
Roller Die Display Anti-kollisionsböjningsform för bilfront Anti-kollision balk rullande böj mekanism ...
Se detaljer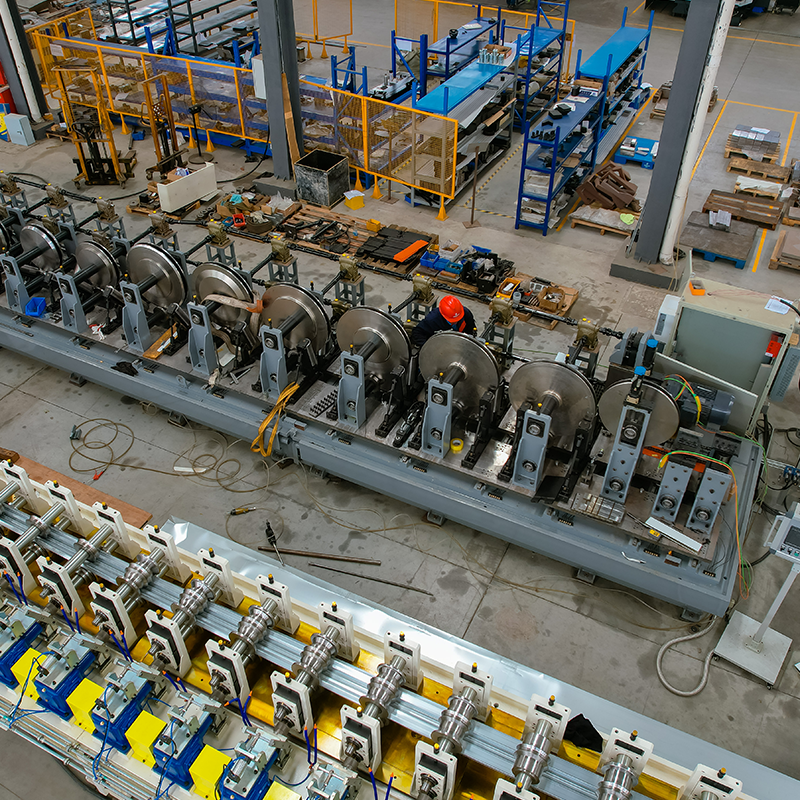
enkel decoiler i brett material Nivelleringsmaskin och Maskin för stansning av små hål på båda sidor ...
Se detaljerTveka inte att kontakta oss när du behöver oss!
Kontaktinformation
PRODUKTER
Mobil